Language


Language
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-06-27 Origine : Site


Passage à un 1000L Wax Melter fait passer votre entreprise d’une configuration artisanale manuelle à une opération de fabrication hautement contrôlée. Vous devez considérer cette transition comme une dépense en capital critique plutôt que comme un simple achat d’équipement. Les enjeux opérationnels sont incroyablement élevés à ce volume. À l’échelle de 1 000 L, de légères variations de température entraînent d’immenses déchets de matériaux. Les inefficacités du drainage entraînent des temps d’arrêt inacceptables. Un seul lot rejeté a un impact considérable sur vos résultats. Vous ne pouvez tout simplement pas vous permettre de vous fier aux essais et aux erreurs.
Notre objectif est de doter les directeurs d’usine et les directeurs des opérations d’un cadre d’évaluation fondé sur des données probantes. Vous découvrirez comment sélectionner et mettre en œuvre efficacement de grande capacité . correctement les systèmes de fusion Nous vous aiderons à réduire les réclamations gonflées des fabricants. Vous apprendrez exactement quels composants sont réellement importants pour maintenir un résultat cohérent.
Capacité par rapport au débit : un réservoir de 1 000 L prend généralement en charge le versement continu de plus de 4 000 bougies standard de 8 oz par lot, mais le débit réel dépend des débits de la pompe (cible ≥ 1 gal/min) et des temps de cycle de chauffage.
La gestion thermique est essentielle : les véritables systèmes industriels nécessitent un chauffage à double enveloppe (eau ou huile thermique) et des réservoirs entièrement isolés ; le chauffage direct risque de brûler et de dégrader la viscosité de la cire.
Vérifiez l'intégrité des composants : concentrez-vous sur la qualité de fabrication des pompes, des automates programmables et des tuyaux chauffants, car ce sont les points de défaillance les plus courants dans la production continue de bougies..
Exigez une preuve de performance : avant l'achat, exigez des rapports de test des machines (FAT) et des inspections vidéo à la sortie pour valider la précision de la température (± 5 °C ou mieux) et les demandes de drainage.
Identifier le moment exact de la mise à niveau nécessite une analyse minutieuse de votre flux de travail quotidien. Vous devez définir clairement vos points de rupture opérationnels. Un goulot d'étranglement courant se produit lorsque le temps de fonte est nettement plus lent que les programmes de coulée. Si votre équipe de production attend constamment du matériel liquide, vous perdez de l’argent quotidiennement. Les heures de travail perdues à surveiller plusieurs réservoirs plus petits témoignent également d’un besoin désespéré de consolidation des équipements.
Considérez ces signes clairs que vous avez dépassé votre configuration actuelle :
Votre personnel passe plus de 20 % de son temps de travail à remplir et à surveiller manuellement les petits fondoirs.
Vous refusez fréquemment les commandes en gros en raison d’une capacité de fusion quotidienne insuffisante.
Des incohérences de lots se produisent parce que les opérateurs jonglent avec différentes températures dans plusieurs petits pots.
Le calcul de la valeur de production réelle traduit la capacité théorique de 1 000 L en résultats commerciaux tangibles. Ne basez pas vos calculs uniquement sur le volume statique. Au lieu de cela, cadrez vos calculs autour de résultats de travail continu. Vous devez évaluer les temps de cycle de fusion par rapport aux contraintes de refroidissement. Une machine massive peut contenir 1 000 litres, mais sa véritable valeur financière réside dans le débit quotidien. Des temps de cycle rapides génèrent des revenus plus élevés.
Vous devez également peser les avantages de la consolidation par rapport à la modularité. S'appuyer sur une seule unité massive de 1 000 L comporte des risques différents que faire fonctionner deux unités de 500 L. Une approche centralisée de 1 000 L minimise votre empreinte physique au sol. Il centralise également l'intégration des automates pour faciliter la surveillance du personnel. Cependant, un seul réservoir crée un point de défaillance unique et définitif. Si l'unité se déconnecte, la production s'arrête complètement. L’exploitation de deux unités plus petites offre une redondance précieuse. Vous devez décider quel profil de risque votre installation peut absorber.
Meilleure pratique : cartographiez toujours votre volume projeté sur 12 mois avant de choisir entre un seul réservoir centralisé et une configuration à deux réservoirs. Tenez compte de vos capacités de maintenance et des pics de demande saisonniers.
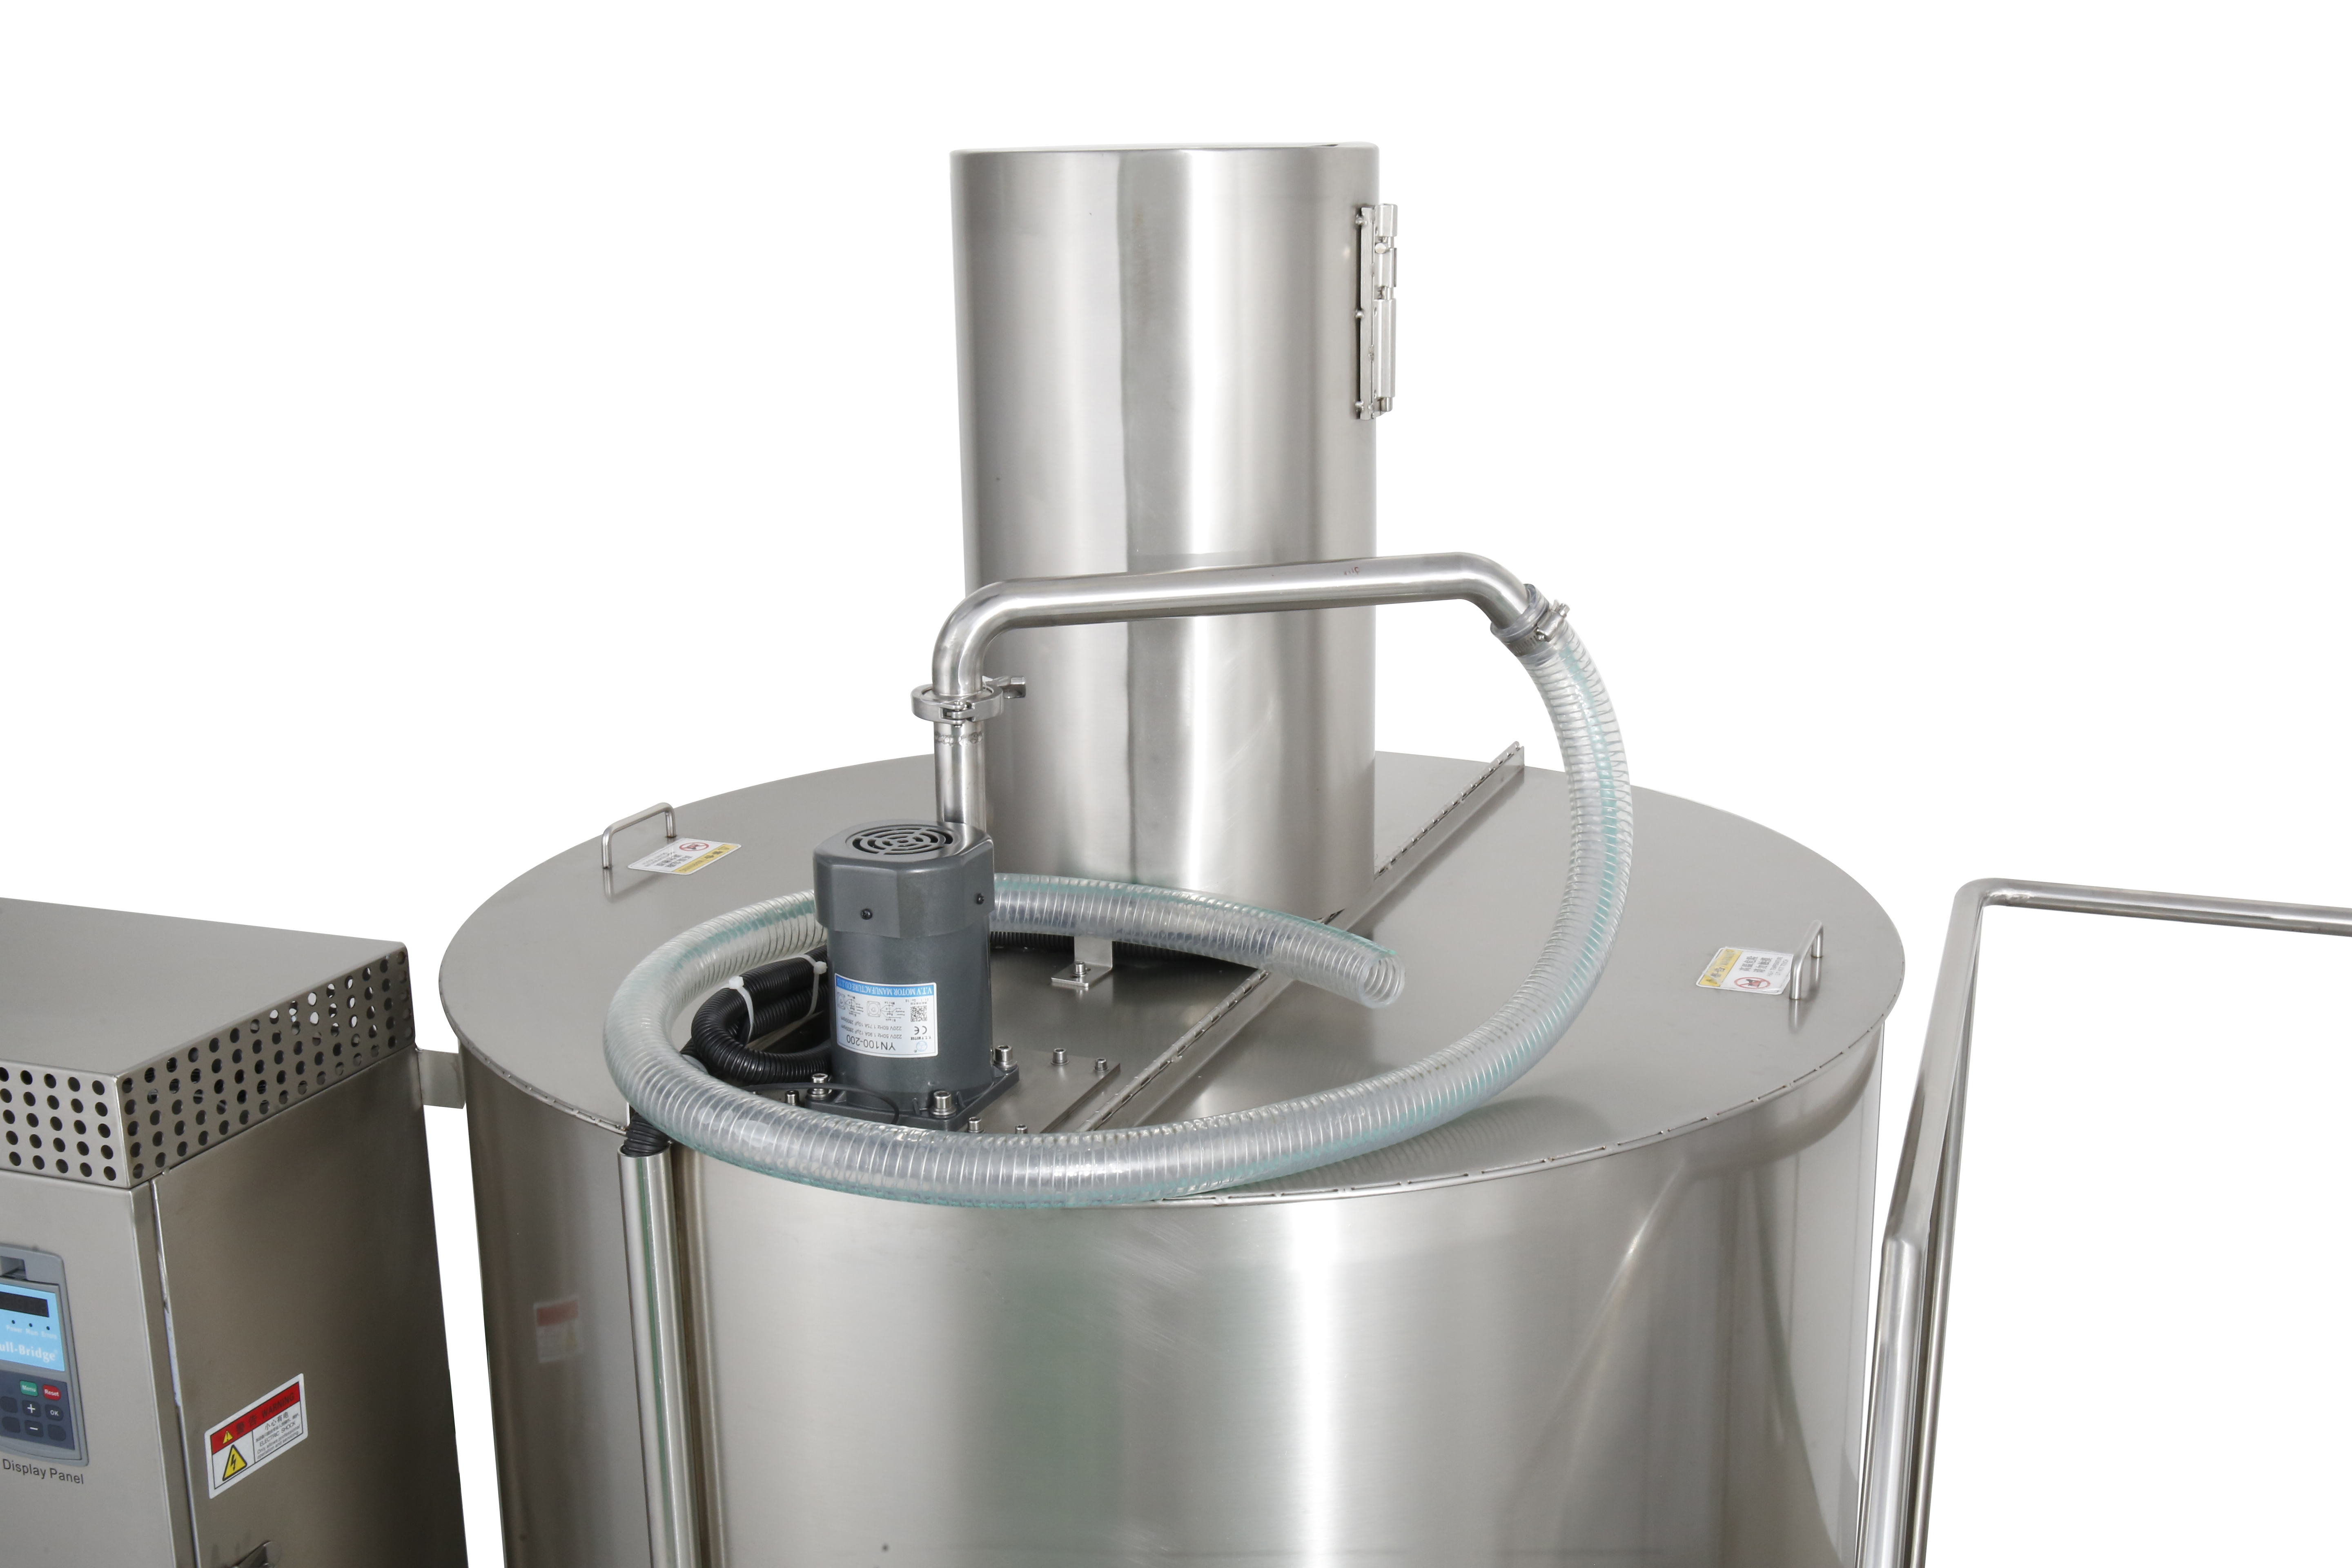
De nombreux fournisseurs tentent de vendre des casseroles électriques surdimensionnées comme équipement industriel. Vrai les systèmes industriels utilisent des architectures de chauffage totalement différentes. Les mécanismes de chauffage direct sont totalement inacceptables pour les gros volumes. Vous ne pouvez pas simplement augmenter la taille d’un élément chauffant de base et vous attendre à des résultats uniformes. Les systèmes à haute capacité nécessitent un chauffage à double enveloppe. Ils utilisent de l’eau en circulation ou de l’huile thermique pour distribuer indirectement la chaleur. Cette répartition uniforme évite efficacement les brûlures localisées. Il protège les points d’éclair fragiles des parfums pendant les longues périodes de travail. La chaleur directe dégrade souvent la viscosité de la cire, ruinant ainsi la qualité de la coulée au fil du temps.
L’isolation des réservoirs reste un facteur fréquemment ignoré lors des achats. Les murs entièrement isolés sont obligatoires à l’échelle 1000L. Les réservoirs mal isolés émettent d’énormes quantités de chaleur dans votre installation. Une isolation de haute qualité empêche totalement cette perte de chaleur ambiante. Il réduit la consommation d'énergie quotidienne jusqu'à 50 pour cent. L'isolation stabilise également les températures internes contre les courants d'air froids dans les environnements d'entrepôt.
Les spécifications des matériaux ont un impact direct sur la pureté du produit et les calendriers d’entretien. Vous devez imposer une construction en acier inoxydable de qualité alimentaire 304 ou 316. Les intérieurs doivent présenter des conceptions sans couture ou des soudures parfaitement polies. Les soudures impeccables offrent des capacités antiadhésives essentielles. Ils empêchent la contamination croisée entre différentes matières premières. Les mélanges de soja, de paraffine et de noix de coco se comportent différemment sous la chaleur. Les résidus d'un lot précédent ruinent facilement les coulées suivantes.
Consultez ce tableau comparatif pour comprendre pourquoi l’architecture est importante :
Catégorie de fonctionnalités |
Chauffage direct (casseroles surdimensionnées) |
Chauffage à enveloppe (qualité industrielle) |
|---|---|---|
Répartition de la chaleur |
Inégal; crée de graves points chauds à proximité des éléments. |
Très uniforme ; transferts de chaleur à travers une enveloppe fluide. |
Sécurité des matériaux |
Risque élevé de brûlure et de dégradation du parfum. |
Protège les points d’éclair délicats et maintient la viscosité. |
Efficacité énergétique |
Pauvre; perd rapidement de la chaleur sans isolation épaisse. |
Excellent; comporte généralement des couches isolées à double paroi. |
Nettoyabilité |
Comporte souvent des éléments exposés ou des coutures rugueuses. |
L'acier inoxydable sans soudure facilite l'essuyage. |
Un énorme fondoir de 1 000 L fournit une valeur nulle sans mécanismes d'extraction très efficaces. Vous devez évaluer soigneusement la technologie de distribution et l’intégration de la pompe. Recherchez spécifiquement les pompes à engrenages chauffées en acier inoxydable. Ils doivent être associés exclusivement à des tuyaux tressés à âme en téflon. Ces composants maintiennent constamment le matériau à l’état liquide. Ils évitent les colmatages soudains lors des phases critiques de coulée.
Un contrôle précis de la température nécessite bien plus que des cadrans numériques de base. Vous avez besoin de contrôleurs PLC sophistiqués régissant le système. Ils doivent contenir de grands volumes de liquide dans un seuil strict de ±5°C. Vous devez vous assurer que les éléments chauffants sont dotés de capteurs d’arrêt automatique fiables. Ces capteurs coupent automatiquement l'alimentation si le liquide de la chemise tombe trop bas. Cette fonctionnalité simple évite les incendies électriques catastrophiques et l’épuisement des éléments.
L’ingénierie du drainage distingue les excellentes machines des alternatives médiocres. Évaluez soigneusement la géométrie du fond du réservoir avant d’acheter. Nous recommandons fortement les modèles à fond conique ou à drain central. Ils garantissent une extraction naturelle de 98 % de la matière. Votre personnel n’aura pas besoin d’outils manuels d’inclinaison ou de grattage. Cela facilite des changements de lots beaucoup plus rapides entre différents parfums.
Les mécanismes d’agitation restent facultatifs pour les petits pots mais sont fortement recommandés pour les cuves profondes. Les réservoirs profonds de 1 000 L souffrent d’une stratification naturelle de la température. La couche supérieure refroidit tandis que la couche inférieure surchauffe. Les agitateurs à vitesse variable montés sur le dessus évitent complètement ce problème. Ils maintiennent la température complètement uniforme de haut en bas.
Suivez ces étapes numérotées lors de l’évaluation d’un nouveau système :
Vérifiez le type de pompe : confirmez qu'elle utilise des engrenages en acier inoxydable plutôt que des roues en plastique bon marché.
Vérifiez la valeur nominale du PLC : assurez-vous que le contrôleur prend en charge les courbes de chauffage personnalisées et maintient les températures avec précision.
Inspecter la géométrie du sol : Rejeter les réservoirs à fond plat ; exigent des bases inclinées ou coniques pour un drainage assisté par gravité.
Testez la vitesse d'agitation : assurez-vous que le moteur de l'agitateur offre des vitesses variables pour gérer en douceur différentes viscosités de cire.
L’installation d’un fondoir à haute puissance nécessite de sérieuses préparations d’installation. Vous devez aborder immédiatement les réalités électriques. Ces machines robustes nécessitent généralement une alimentation triphasée dédiée. Les points de vente d’entrepôt standard ne prendront pas en charge leur consommation d’ampérage. Vos sols en béton doivent posséder une capacité portante adéquate pour supporter des tonnes de poids liquide. Vous aurez également besoin d’une ventilation industrielle adéquate pour gérer en toute sécurité l’échappement des fluides de la chemise.
Les certifications de sécurité constituent une barrière à l’entrée non négociable. Votre équipement doit répondre à des normes de sécurité internationales strictes pour réussir les audits d’assurance. Recherchez spécifiquement les certifications UL, CSA ou CE sur la plaque du fabricant. Les machines doivent inclure des mécanismes de sécurité intégrés à tous les niveaux. Les boutons d'arrêt d'urgence sont absolument obligatoires. Des capteurs anti-ébullition à sec empêchent la chemise chauffante de fonctionner à vide. Les panneaux de commande verrouillables empêchent le personnel non autorisé de modifier les recettes à température délicate.
Vous devez évaluer les vitesses de changement et les protocoles de nettoyage. Considérez la friction opérationnelle liée au changement de mélange au cours de la journée. traitement de la cire . Les systèmes avancés prennent en charge les méthodologies de nettoyage sur place (CIP). Les aménagements internes ne doivent comporter aucun angle mort ni aucun angle dur. Cette conception simplifiée empêche entièrement la contamination entre lots. Des protocoles de nettoyage rapides maintiennent votre chaîne de production en mouvement.
Erreur courante : Ne pas calculer le poids total en fonctionnement de l'équipement. Une machine de 1 000 litres remplie de matériau et de liquide de chemise pèse beaucoup plus qu'un châssis en acier vide.
Exigence en matière d'installation |
Spécification à vérifier |
Pourquoi c'est important |
|---|---|---|
Alimentation électrique |
Alimentation triphasée, 220V/380V+. |
Empêche les disjoncteurs de se déclencher et prend en charge les éléments chauffants à forte consommation. |
Charge au sol |
Minimum 2 500+ livres par mètre carré. |
Supporte le poids combiné du réservoir en acier, de la chemise de fluide et de la pleine charge de cire. |
Ventilation |
Hottes aspirantes aériennes ou ventilation directe. |
Élimine les vapeurs d'huile thermique ou la vapeur en toute sécurité de l'espace de travail de l'opérateur. |
Espace de dégagement |
3 pieds minimum sur tous les côtés. |
Permet l'accès pour la maintenance aux pompes, aux vannes et au boîtier de commande PLC. |
Vous devez réorienter votre stratégie d'approvisionnement du prix d'achat initial vers les économies de coûts opérationnels à long terme. Un coût initial plus élevé pour les équipements haut de gamme entraîne souvent des taux de rebut considérablement réduits. Les réservoirs entièrement isolés réduisent considérablement vos factures d’énergie mensuelles. Les fonctionnalités automatisées de l'API réduisent les heures de travail inutiles consacrées à la vérification manuelle des thermomètres. Ces économies opérationnelles cumulées justifient très rapidement l’investissement initial en équipement.
L'évaluation des fournisseurs B2B nécessite une liste de contrôle d'acheteur très sceptique. N’acceptez pas de fiches techniques génériques copiées et collées d’un fabricant. Exigez dès le départ des informations détaillées sur l’approvisionnement en composants. Demandez explicitement qui fabrique la pompe interne et le moteur d'entraînement. Vous devez exiger des rapports de tests de machines documentés avant d'envoyer un paiement. Demandez toujours des inspections vidéo complètes à la sortie avant l'expédition. Un fournisseur réputé se fera un plaisir de démontrer la machine maintenant des températures précises en vidéo.
Vos prochaines étapes immédiates impliquent des audits opérationnels internes. Conseillez à votre équipe d’ingénierie d’auditer votre infrastructure électrique actuelle dès aujourd’hui. Cartographiez clairement votre volume de production projeté sur 12 mois. Effectuez cette préparation intensive avant de demander des devis personnalisés aux fournisseurs. Cette clarté interne évite les surprises d’installation coûteuses et garantit que vous achetez exactement la capacité dont vous avez besoin.
La mise à niveau vers un réservoir de 1 000 L transforme fondamentalement le flux de travail de votre entreprise. Il transforme les routines de coulée manuelle en une opération de fabrication hautement contrôlée et prévisible. Vous éliminez le chaos lié à la gestion de dizaines de petits pots.
Privilégiez la cohérence thermique en exigeant un chauffage à double enveloppe et une isolation des murs épais.
Assurez un drainage efficace en sélectionnant des fonds de réservoir coniques et des pompes à engrenages chauffées.
Exigez des composants de qualité industrielle comme des automates avancés et des capteurs de sécurité certifiés.
Vérifiez la capacité électrique et structurelle de votre installation avant de signer les bons de commande.
En respectant scrupuleusement ces dimensions d’évaluation, vous protégez votre investissement en capital. Concentrez-vous sur l’intégrité structurelle et les mesures de performance éprouvées. Cette approche disciplinée est la seule manière de garantir un retour sur investissement rapide dans fabrication de bougies.
R : Les temps de chauffage dépendent fortement de la puissance nominale de la machine et du fluide de chemise. Un fondoir industriel standard de haute puissance prend généralement 3 à 5 heures pour faire fondre un lot complet de 1 000 L à partir d’un état solide froid. Commencer avec un matériau partiellement réchauffé ou laisser le système à une température de maintien basse pendant la nuit réduit considérablement ce temps de cycle.
R : Vous pouvez le faire, mais nous vous le déconseillons fortement pour les opérations à volume élevé. Passer de la cire de soja à la paraffine et à la cire d’abeille nécessite des cycles de nettoyage intensifs et longs pour éviter toute contamination croisée. Les résidus restants modifient les points de fusion et les caractéristiques de combustion des lots suivants. La plupart des usines qui réussissent consacrent des machines distinctes à des mélanges distincts.
R : Une pompe à engrenages de haute qualité doit fournir un débit de référence de 1 à 1,5 gallons par minute. Le débit réel varie en fonction de la viscosité spécifique du matériau, de la température de coulée et du diamètre de vos tuyaux chauffés. Les pompes à vitesse variable vous permettent de limiter ce débit pour les petits porte-conteneurs.
R : Oui, dans de nombreux espaces commerciaux standards. Vous devez tenir compte du poids à vide du châssis en acier, plus environ 2 000 livres de cire liquide et le fluide lourd remplissant la chemise chauffante. Consultez toujours un ingénieur en structure pour vérifier la capacité portante de votre plancher avant l'installation.