Language


Language
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-11-11 Origine : Site


Dans la fabrication de bougies, la longueur de la mèche régit l’ensemble du processus de combustion. Il dicte les débits de livraison de carburant, la température de la flamme et les émissions. Si une mèche non coupée brûle dans un récipient fermé, des inflammations secondaires dangereuses ou des fractures du verre s'ensuivent souvent. La réglementation de cette variable garantit la conformité aux normes de sécurité mondiales telles que ASTM F2417. À mesure que les marques de bougies passent du coulage artisanal à la production industrielle, le découpage manuel après coulage déclenche des retards critiques dans la chaîne. Les cisailles à main produisent des hauteurs irrégulières, ce qui ralentit le débit et augmente les coûts de main-d'œuvre. Les directeurs d'usine, les chefs d'exploitation et les fondateurs de bougies en expansion doivent traiter la taille des mèches comme un paramètre mécanique strict. Précis Le contrôle de la longueur de la mèche empêche les hauteurs de flamme excessives, maintient la suie au minimum et élimine les chocs thermiques du récipient. Ce guide explore l'ingénierie derrière les systèmes de coupe uniformes, en comparant les outils manuels aux machines en ligne à grande vitesse.
Un contrôle submillimétrique de la longueur de la mèche est essentiel pour éviter la surchauffe, la prolifération et les problèmes de suie des récipients.
Les outils de coupe manuels introduisent des coûts de main-d'œuvre élevés, une fatigue des travailleurs et des écarts types supérieurs à ± 3 mm dans le cadre d'une production en grand volume.
La mise en œuvre d'une machine de découpe de mèche dédiée stabilise la hauteur de coupe à ± 0,5 mm, protégeant ainsi la réputation de la marque et la certification de sécurité.
La sélection automatique de la machine de découpe à mèche dépend de la vitesse de la ligne, de la variabilité de la hauteur du conteneur, des configurations multi-mèches et de la métallurgie des lames.
Le retour sur investissement est déterminé par la réaffectation de la main d’œuvre, la réduction des taux de rejet au titre du contrôle qualité et l’élimination des goulots d’étranglement de finition après durcissement.
La combustion des bougies repose entièrement sur la dynamique capillaire. Le noyau poreux tire la cire fondue vers le haut dans la zone de réaction. Lorsqu'une mèche dépasse les seuils désignés, elle aspire l'excès de carburant liquide. Ce déséquilibre perturbe le rapport carburant/oxygène. De lourdes suies de carbone se forment rapidement, envoyant des panaches noirs à travers les plafonds des consommateurs.
ASTM F2417 établit des lignes de base de sécurité strictes pour les feux de bougies et le comportement de combustion. Il limite la hauteur maximale des flammes à trois pouces (76 mm) sur des périodes de combustion continues. Une longue mèche fait immédiatement monter la hauteur de la flamme initiale au-delà de cette marge de sécurité. Une chaleur excessive rayonne directement contre les parois des récipients, provoquant des contraintes thermiques qui fissurent les bocaux en verre épais. Dans des scénarios extrêmes, le carburant non vaporisé s’accumule à la surface et s’envole entièrement.
À l’inverse, couper une mèche trop courte déclenche des échecs de combustion immédiats. Lorsque la mèche ne dispose pas d’un espace suffisant au-dessus du plan de cire, la flaque en fusion noie la flamme. La bougie creuse ensuite un tunnel directement vers le centre, laissant des marges non brûlées autour du pot. La coupe mécanique standardisée protège vos brûlures contre les deux modes de défaillance destructeurs.
Les attentes des consommateurs ont évolué rapidement au cours de la dernière décennie. Les acheteurs considèrent les mèches non coupées comme un défaut inachevé plutôt que comme un élément rustique. Si les consommateurs doivent traquer les ciseaux domestiques avant d’allumer votre produit, la satisfaction chute immédiatement. Une mèche propre et pré-coupée offre une première expérience de combustion sans effort dès la sortie de la boîte.
Au-delà du sentiment des consommateurs se cache une responsabilité financière tangible. Des longueurs de mèche irrégulières déclenchent des retours de produits et de sévères rétrofacturations des commerçants. Les détaillants à grande surface effectuent des audits de qualité rigoureux ; ils pénalisent les fournisseurs dont les produits génèrent des plaintes de propriété des clients. Si une fracture thermique brise un pot chez un client, les réclamations d’assurance et les dommages à la marque augmentent rapidement.
Les stations d’inspection manuelles créent également d’importantes frictions sur les lignes. Lorsque les opérateurs doivent inspecter visuellement chaque bocal et évaluer visuellement les écarts de mèche, le débit s'arrête. Votre installation perd des heures productives à cause de retouches secondaires répétitives, ce qui fait augmenter le coût par unité finie.
Les opérations artisanales dépendent souvent d'un manuel traditionnel Coupe-mèche de bougie . Ces outils en forme de ciseaux intègrent un pied incliné destiné à reposer à plat sur la cire. Dans les environnements d’usine réels, les ouvriers les maintiennent rarement parfaitement à niveau. Les angles des mains dérivent, produisant des coupes diagonales asymétriques sur les pointes de la mèche.
La fatigue de l’opérateur introduit de graves écarts de qualité. Presser de fortes cisailles des milliers de fois par quart de travail provoque des symptômes du canal carpien et des microtraumatismes répétés (RSI). À mesure que les muscles se fatiguent au cours d’un quart de travail de huit heures, la variance dimensionnelle s’élargit considérablement. Le premier lot de la matinée peut mesurer 6 mm, tandis que les courses de fin d'après-midi dépassent 10 mm.
Les plafonds de débit limitent les méthodes manuelles de manière permanente. Un opérateur qualifié coupe environ 120 à 250 unités par heure avec une concentration continue. Si votre ligne de remplissage livre 1 500 unités par heure, vous devez affecter six à huit travailleurs uniquement pour couper les mèches. Cette répartition du travail gaspille le capital opérationnel et restreint la croissance.
Les stations de paillasse semi-automatisées comblent le fossé entre les ciseaux à main et l'automatisation continue. Ces unités utilisent un vérin pneumatique ou un actionneur électrique relié à une pédale. L'opérateur glisse le pot de bougie dans un berceau, appuie sur l'interrupteur et une lame protégée s'enclenche proprement.
Ces appareils de table conviennent à des lots de production intermédiaires compris entre 500 et 2 000 unités par jour. Ils sont dotés de butées de profondeur mécaniques rigides, maintenant les hauteurs de garniture constantes à ± 1 mm près. Ils protègent également les travailleurs contre les RSI car les actionneurs pneumatiques gèrent toutes les pressions de coupe.
Cependant, les taille-bordures nécessitent toujours une main d’œuvre dédiée. Un technicien doit ramasser, placer, activer et déposer chaque conteneur individuellement. Tandis que la qualité de coupe s'améliore, le débit de votre usine reste lié à la vitesse du cycle humain.
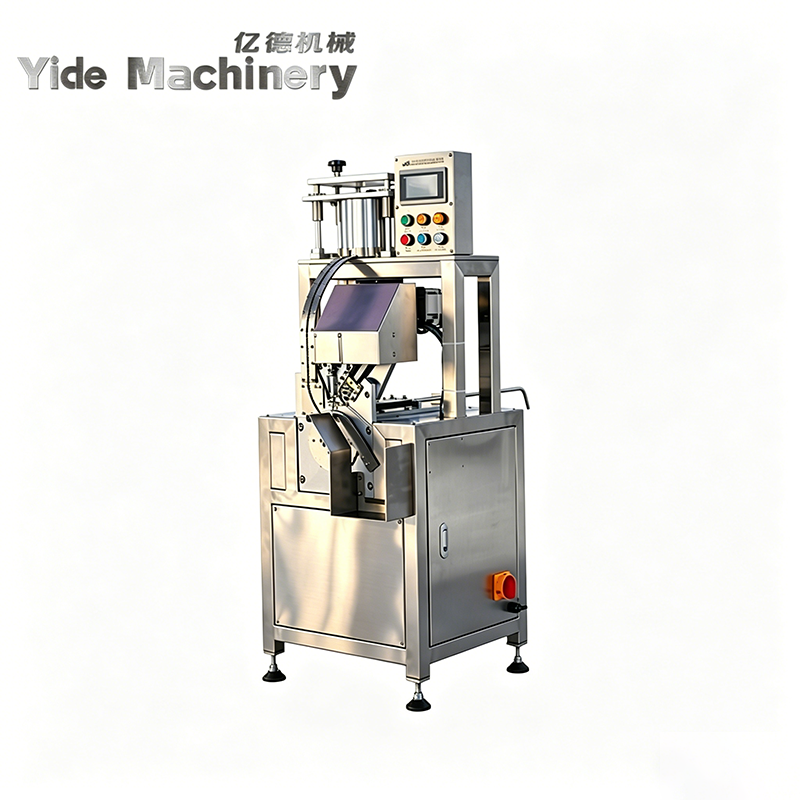
Les installations de production modernes montent un inline Machine de découpe de mèches automatique directement dans le réseau de convoyeurs. Vous positionnez cette station immédiatement en aval de votre tunnel de refroidissement ou de vos spirales frigorifiques. Les bougies arrivent entièrement solidifiées, indexées sous la tête de coupe, et passent directement à l'étiquetage et à la mise en carton.
Ces machines industrielles intègrent des vis d'indexation avancées, des couteaux multi-têtes et des hottes d'évacuation des déchets sous vide. Ils coupent plusieurs mèches simultanément dans des récipients multi-mèches sans déplacer les lignes centrales des mèches. Des capteurs optiques modernes mesurent la position des pots sans entrer en contact avec les surfaces de cire délicates.
Les vitesses de fonctionnement passent de 1 500 à 6 000 unités par heure. Les tolérances dimensionnelles se resserrent à ±0,5 mm ou mieux. La ligne se déplace en continu sans points de contact manuels, préservant à la fois les marges et l'esthétique de l'emballage final.
Type de système de coupe |
Taux de sortie (unités/heure) |
Tolérance de hauteur |
Exigence de main d'œuvre |
Risque de sécurité et RSI |
|---|---|---|---|---|
Coupe-mains manuels |
120 – 250 |
±2,5 mm à ±4,0 mm |
Élevé (1 opérateur / ligne) |
Forte contrainte ergonomique |
Unités de banc pneumatiques |
400 – 700 |
±1,0 mm à ±1,5 mm |
Moyen (chargeur dédié) |
Faible contrainte ergonomique |
Machine en ligne continue |
1 500 – 6 000+ |
±0,3 mm à ±0,5 mm |
Zéro (ligne intégrée) |
Quasiment inexistant |
Les hauteurs de remplissage de cire varient naturellement d'un lot à l'autre en raison du retrait dû au refroidissement, des températures ambiantes et de la dérive du volume du distributeur. Si votre machine à découper s'arrête exclusivement contre le bord du pot en verre, les longueurs finales de mèche au-dessus de la cire fluctueront. Les machines avancées intègrent des chaussures mécaniques flottantes ou des capteurs laser optiques sans contact. Ces capteurs détectent la surface réelle de la cire, établissant une donnée de coupe uniforme à chaque cycle.
Les navires multi-mèches présentent des défis spatiaux complexes. Les bocaux à double et triple mèche nécessitent des mécanismes de coupe synchronisés. Si une seule lame s'approche latéralement, elle peut tirer les mèches tressées flexibles vers l'intérieur, les courbant de manière décentrée avant la fin du cisaillement. Des modules multi-têtes dédiés serrent et coupent chaque mèche directement le long de son axe vertical.
La stabilité du navire nécessite une attention technique égale. Le verre léger, la céramique conique ou les récipients ovales basculent facilement lorsque les bandes transporteuses accélèrent. Votre cellule de coupe doit intégrer des vis de synchronisation, des courroies à poignée latérale ou des systèmes de transport de rondelles de précision pour verrouiller fermement chaque bocal pendant la course de coupe.
Une grande vitesse La machine de découpe de mèches repose fortement sur une géométrie de lame durable. Les stations de parage déploient généralement soit des lames de cisaille guillotine, soit des couteaux rotatifs à grande vitesse :
Cisailles guillotine : couteaux linéaires qui pincent contre une enclume plate ou contournent une contre-lame opposée. Ils s'adaptent aux espaces compacts et coupent de manière fiable les tresses de coton épaisses.
Cisailles rotatives : disques rotatifs à grande vitesse qui tranchent proprement les mèches sur les matrices fixes. Ils excellent dans les convoyeurs à grande vitesse et à mouvement continu.
Aciers pour lames : Les aciers à outils trempés (D2, M2) offrent une grande ténacité. Les inserts en carbure de tungstène offrent une rétention supérieure des bords, résistant aux revêtements abrasifs et aux mandrins en papier pendant des millions de cycles.
Une dynamique de cisaillement propre empêche les extrémités de mèche effilochées. Lorsque des lames émoussées écrasent une mèche de coton tressé, les fibres individuelles se séparent et se propagent. Ces fibres lâches s'enflamment de manière irrégulière, libérant des débris de carbone dans le pool de cire propre. Les mèches en bois rigides nécessitent une action guillotine forte pour éviter de fendre le grain.
La gestion des déchets doit fonctionner sans problème. Les pointes de mèche coupées portent des revêtements de paraffine et de cire microcristalline ; s'ils tombent, ils gâchent le dessus de la bougie chaude. Les coupeurs industriels utilisent des aspirateurs pneumatiques continus à haut débit juste à côté du bord de la lame. Le système récupère les fragments coupés en l’air et les achemine vers une trémie de collecte externe.
Les revêtements de mèche contiennent des produits chimiques spécialisés, notamment des mélanges de cire d'abeille naturelle, des stabilisants de cire synthétique et des retardateurs de flamme chimiques. Ces composés laissent progressivement des dépôts collants sur les surfaces de coupe. Les usines doivent suivre attentivement le temps moyen entre l’affûtage (MTBS) pour éviter que la lame ne se coince.
L'outillage modulaire à changement rapide minimise les temps d'arrêt entre les exécutions du produit. Si votre installation remplit des gobelets de 8 onces le matin et des bocaux de 14 onces de large l'après-midi, les opérateurs doivent reconfigurer la station rapidement. Des cadrans manuels sans outils, des affichages numériques et des guides de conteneurs encliquetables permettent aux techniciens d'ajuster les hauteurs de coupe et les largeurs de lignes en moins de cinq minutes.
L'intégration d'une tondeuse automatisée nécessite un équilibrage minutieux des temps de cycle. Si vos buses de remplissage distribuent 40 pots par minute, votre tunnel de refroidissement doit libérer 40 pots par minute. La tête de détourage doit fonctionner un peu plus vite que les stations en amont pour éviter les refoulements de conteneurs à l'intérieur des zones de refroidissement.
La stabilité du convoyeur reste primordiale. Les surfaces de cire durcies restent molles pendant plusieurs heures après avoir quitté les tunnels de refroidissement. Des arrêts brusques, des vibrations du convoyeur ou des plaques de transfert instables peuvent fissurer les manteaux de cire cassants ou faire basculer les mèches délicates. Les entraînements fluides du convoyeur à fréquence variable éliminent ces défauts esthétiques.
Les fournitures utilitaires doivent répondre aux spécifications des machines en usine :
De l'air comprimé propre et sec (généralement 6 à 8 bars) pour faire fonctionner les têtes de cisaillement pneumatiques sans contamination par l'eau.
Alimentation électrique stable (220V/380V selon les configurations moteurs et moteurs d'aspiration embarqués).
Convoyeur droit adéquat (généralement de 1,5 à 2,5 mètres) pour accueillir les portes d'indexation, les protections de sécurité et les déflecteurs de rejet.
L'automatisation de votre ligne de finition de mèches élimine les heures de travail manuel récurrentes. Une usine fonctionnant en deux équipes réaffecte souvent trois à six travailleurs à des rôles d'emballage à plus forte valeur ajoutée. La suppression des cisailles manuelles réduit également les taux de rebuts causés par des erreurs de l'opérateur, comme les mèches coupées trop courtes pour la vente au détail.
La protection de la marque génère des rendements importants. Des hauteurs de mèche uniformes garantissent des tests de combustion conformes lors des contrôles ponctuels du distributeur. Vous évitez les dépenses catastrophiques liées aux rappels de produits, aux relations de vente au détail rompues ou aux réclamations juridiques liées aux brûlures.
La plupart des usines de bougies de taille moyenne à grande récupèrent leur investissement en machines dans un délai de 6 à 14 mois. Les sous-traitants à gros volumes récupèrent souvent leur capital plus rapidement en effectuant des doubles équipes continues sans s'arrêter pour des cycles d'arrêt humains.
L’accumulation de cire représente le risque d’exploitation le plus courant. Au fil des heures de production continue, l'air ambiant chaud et la friction provoquent la formation de traces de cire sur les arêtes de coupe. Vous pouvez résoudre ce problème en intégrant des bandes chauffantes de faible puissance à proximité du bloc de cisaillement ou en spécifiant des revêtements de lame antiadhésifs comme le PTFE ou le nitrure de carbone de titane.
Le déplacement de la mèche est un autre défi fréquent. Si un couteau émoussé pousse contre une mèche tressée rigide, il peut déloger la languette de la mèche du fond du récipient. Des bords de cisaillement tranchants, des dégagements d'enclume appropriés et des doigts de serrage de mèche descendants empêchent le couple latéral pendant la course de coupe.
La sélection d’un équipement de taille approprié nécessite d’adapter les capacités mécaniques aux volumes actuels et projetés. La sur-ingénierie met à rude épreuve les premiers capitaux, tandis que la sous-ingénierie crée des goulots d’étranglement tenaces.
À faibles volumes, les priorités de votre usine se concentrent sur la standardisation plutôt que sur la vitesse pure. Les couteaux de table calibrés avec butées mécaniques conviennent le mieux à ce support. Ils éliminent les erreurs de mesure manuelles sans nécessiter d’espace au sol massif ni d’alimentations de convoyeurs intégrées.
Les exploitations en croissance sont confrontées à de graves contraintes de main-d’œuvre pendant les périodes de pointe de production pendant les vacances. Les tables d'indexation rotatives semi-automatiques ou les ébavureuses pneumatiques autonomes offrent le meilleur compromis. Ils découpent des centaines de conteneurs par heure de manière fiable, garantissant ainsi des procédures de changement rapides lors du traitement de divers catalogues de conteneurs.
Les usines commerciales à volume élevé nécessitent une automatisation continue des convoyeurs. Une station de découpe en ligne synchronisée avec vérification optique de la hauteur, extraction automatisée des déchets et verrouillages amont-aval est essentielle. Ces unités garantissent une fiabilité 24h/24 et 7j/7, un contrôle qualité zéro défaut et une surveillance minimale de l'opérateur.
La longueur de la mèche fonctionne comme une spécification exacte de combustion plutôt que comme un choix d'emballage occasionnel. Des dimensions précises protègent les conteneurs du stress thermique, éliminent l’excès de suie et garantissent une conformité réglementaire totale. La transition d'une coupe manuelle variable à un équipement de coupe automatisé stabilise votre production et protège la valeur de votre marque.
Suivez ces étapes pratiques pour améliorer vos opérations de finition de bougies :
Mesurez les écarts de longueur de mèche dans vos lots finis actuels pour calculer votre écart type actif.
Audit manuel en réduisant les heures de travail, en calculant les frais généraux réels de main-d'œuvre par millier d'unités finies.
Envoyez vos conteneurs de production, cires et styles de mèches aux constructeurs de machines pour des essais de cycle de coupe et des évaluations de la durée de vie des lames.
R : La norme industrielle mondiale est de 1/4 de pouce (environ 6 mm) au-dessus de la surface de la cire. Cette hauteur équilibre un allumage rapide et un tirage capillaire fluide avec des hauteurs de flamme initiales modestes. Il évite les explosions importantes de suie et minimise la surchauffe du récipient pendant la première heure critique de combustion.
R : Oui, à condition que le système utilise une métallurgie de lame et une géométrie de cisaillement appropriées. Le coton tressé se plie facilement et nécessite un cisaillement pointu pour éviter l'effilochage. Les mèches en bois rigides nécessitent une lame guillotine renforcée qui coupe proprement le grain du bois sans fendre la base.
R : Les machines avancées évitent les arrêts de référence fixes sur les bords du conteneur. Au lieu de cela, ils utilisent des pieds de contact mécaniques flottants ou des capteurs optiques sans contact. Ces mécanismes mesurent la surface réelle du bassin de cire solidifiée, garantissant une longueur de coupe uniforme, quelle que soit la dérive mineure du volume de remplissage ou les différences de hauteur des parois de verre.
R : Les lames en acier à outils trempé traitent généralement 250 000 à 500 000 cycles avant de nécessiter un entretien des bords. Les fraises en carbure de tungstène haut de gamme dépassent souvent 1 500 000 cycles. Les noyaux de papier abrasifs, les inserts en fil de cuivre et les composés de cire rigides accélèrent l'usure, nécessitant des routines d'inspection mensuelles programmées.