Language


Language
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 11.11.2026 Herkunft: Website


Bei der Kerzenherstellung bestimmt die Dochtlänge den gesamten Verbrennungsprozess. Es bestimmt die Kraftstoffabgaberaten, die Flammentemperatur und die Emissionen. Wenn ein unbeschnittener Docht in einem geschlossenen Gefäß brennt, kommt es häufig zu gefährlichen Sekundärentzündungen oder Glasbrüchen. Durch die Regulierung dieser Variablen wird die Einhaltung globaler Sicherheitsnormen wie ASTM F2417 sichergestellt. Während Kerzenmarken über das handwerkliche Gießen hinaus zur industriellen Produktion übergehen, führt das manuelle Zuschneiden nach dem Gießen zu kritischen Verzögerungen in der Produktionslinie. Handscheren erzeugen unregelmäßige Höhen, verringern den Durchsatz und erhöhen den Arbeitsaufwand. Werksleiter, Betriebsleiter und Kerzengießer müssen die Dochtgröße als strengen mechanischen Parameter betrachten. Präzise Die Kontrolle der Dochtlänge verhindert übermäßige Flammenhöhen, hält die Rußbildung minimal und eliminiert einen Thermoschock im Gefäß. Dieser Leitfaden untersucht die Technik hinter Systemen zum gleichmäßigen Schneiden und vergleicht manuelle Werkzeuge mit Hochgeschwindigkeits-Inline-Maschinen.
Die Kontrolle der Dochtlänge im Submillimeterbereich ist unerlässlich, um Behälterüberhitzung, Pilzbildung und Rußbeschwerden zu verhindern.
Manuelle Besäumwerkzeuge verursachen hohe Arbeitskosten, Ermüdung der Arbeiter und Standardabweichungen von mehr als ±3 mm bei der Massenproduktion.
Der Einsatz einer speziellen Dochtschneidemaschine stabilisiert die Schnitthöhe innerhalb von ±0,5 mm und schützt so den Ruf der Marke und die Sicherheitszertifizierung.
Die Auswahl einer automatischen Dochtschneidemaschine hängt von der Liniengeschwindigkeit, der Variabilität der Behälterhöhe, den Konfigurationen mit mehreren Dochten und der Klingenmetallurgie ab.
Der ROI wird durch die Neuzuweisung von Arbeitskräften, geringere QA-Ausschussquoten und die Beseitigung von Engpässen bei der Endaushärtung vorangetrieben.
Die Kerzenverbrennung beruht ausschließlich auf der Kapillardynamik. Der poröse Kern zieht geschmolzenes Wachs nach oben in die Reaktionszone. Wenn ein Docht die vorgesehenen Schwellen überschreitet, zieht er überschüssigen flüssigen Brennstoff an. Dieses Ungleichgewicht stört das Verhältnis von Kraftstoff zu Sauerstoff. Es bildet sich schnell schwerer Kohlenstoffruß, der schwarze Schwaden über die Decken der Verbraucher schickt.
ASTM F2417 legt strenge Sicherheitsgrundsätze für Kerzenbrände und das Brandverhalten fest. Es begrenzt die Spitzenflammenhöhe über kontinuierliche Brennperioden auf 76 mm (3 Zoll). Ein langer Docht lässt die anfängliche Flammenhöhe sofort über diesen Sicherheitsspielraum hinaus ansteigen. Übermäßige Wärme strahlt direkt gegen die Behälterwände und verursacht thermische Spannungen, die dicke Gläser zum Platzen bringen. In Extremszenarien sammelt sich unverdampfter Brennstoff an der Oberfläche und verbrennt vollständig.
Umgekehrt führt ein zu kurzes Abschneiden eines Dochtes zu sofortigen Brennausfällen. Wenn der Docht keinen ausreichenden Abstand über der Wachsebene hat, übertönt die Schmelze die Flamme. Die Kerze verläuft dann direkt in der Mitte und hinterlässt unverbrannte Ränder rund um das Glas. Standardisiertes mechanisches Trimmen schützt Ihre Verbrennungen vor beiden zerstörerischen Fehlerarten.
Die Erwartungen der Verbraucher haben sich im letzten Jahrzehnt rasant weiterentwickelt. Käufer betrachten unbeschnittene Dochte eher als einen unbearbeiteten Mangel denn als ein rustikales Merkmal. Wenn Verbraucher vor dem Anzünden Ihres Produkts nach einer Haushaltsschere suchen müssen, sinkt die Zufriedenheit sofort. Ein sauberer, vorgeschnittener Docht sorgt direkt nach dem Auspacken für ein müheloses Erstbrennerlebnis.
Über die Verbraucherstimmung hinaus liegt eine konkrete finanzielle Belastung. Unregelmäßige Dochtlängen führen zu Produktrückgaben und schwerwiegenden Rückbuchungen beim Händler. Große Einzelhändler führen strenge Qualitätsprüfungen durch. Sie bestrafen Lieferanten, deren Waren zu Eigentumsbeschwerden von Kunden führen. Wenn ein Glas im Haus eines Kunden durch thermischen Bruch zerspringt, nehmen Versicherungsansprüche und Markenschäden schnell zu.
Auch an manuellen Prüfstationen entsteht eine starke Leitungsreibung. Wenn die Bediener jedes Glas visuell prüfen und die Dochtabweichung mit dem Auge messen müssen, kommt es zum Durchsatz. Ihre Einrichtung verliert produktive Stunden durch wiederholte sekundäre Nacharbeiten, was die Kosten pro fertiger Einheit in die Höhe treibt.
Handwerksbetriebe sind häufig auf ein traditionelles Handbuch angewiesen Kerzendochtschneider . Diese scherenähnlichen Werkzeuge verfügen über einen abgewinkelten Fuß, der flach auf dem Wachs aufliegen soll. In realen Fabrikumgebungen halten Arbeiter sie selten perfekt gerade. Die Handwinkel verschieben sich und erzeugen schräge diagonale Schnitte über die Dochtspitzen.
Ermüdung des Bedieners führt zu erheblichen Qualitätsschwankungen. Das tausendfache Drücken einer schweren Schere pro Schicht führt zu Karpaltunnelsymptomen und Verletzungen durch wiederholte Belastung (RSI). Wenn die Muskeln im Laufe einer Acht-Stunden-Schicht ermüden, nimmt die Dimensionsvarianz dramatisch zu. Die erste Charge am Vormittag könnte knackige 6 mm messen, während Läufe am späten Nachmittag über 10 mm hinausgehen.
Durchsatzobergrenzen schränken manuelle Methoden dauerhaft ein. Ein erfahrener Bediener schneidet unter kontinuierlicher Konzentration etwa 120 bis 250 Einheiten pro Stunde. Wenn Ihre Abfülllinie 1.500 Einheiten pro Stunde liefert, müssen Sie sechs bis acht Arbeiter ausschließlich für das Abschneiden der Dochte einsetzen. Diese Arbeitsallokation verschwendet Betriebskapital und schränkt das Wachstum ein.
Halbautomatische Tischstationen schließen die Lücke zwischen Handschere und kontinuierlicher Automatisierung. Diese Einheiten verwenden einen Pneumatikzylinder oder einen elektrischen Aktuator, der mit einem Fußpedal verbunden ist. Der Bediener schiebt das Kerzenglas in eine Halterung, drückt den Schalter und eine geschützte Klinge schnappt sauber nach unten.
Diese Tischgeräte eignen sich für Zwischenproduktionschargen zwischen 500 und 2.000 Einheiten pro Tag. Sie verfügen über starre mechanische Tiefenanschläge, die die Schnitthöhen innerhalb von ±1 mm konstant halten. Sie schützen Arbeiter auch vor RSI, da pneumatische Antriebe alle Schneiddrücke bewältigen.
Tischschneider erfordern jedoch immer noch engagierte Arbeitskräfte. Ein Techniker muss jeden Behälter einzeln aufnehmen, platzieren, aktivieren und abstellen. Während sich die Schnittqualität verbessert, bleibt Ihr Anlagendurchsatz an die Geschwindigkeit des menschlichen Zyklus gebunden.
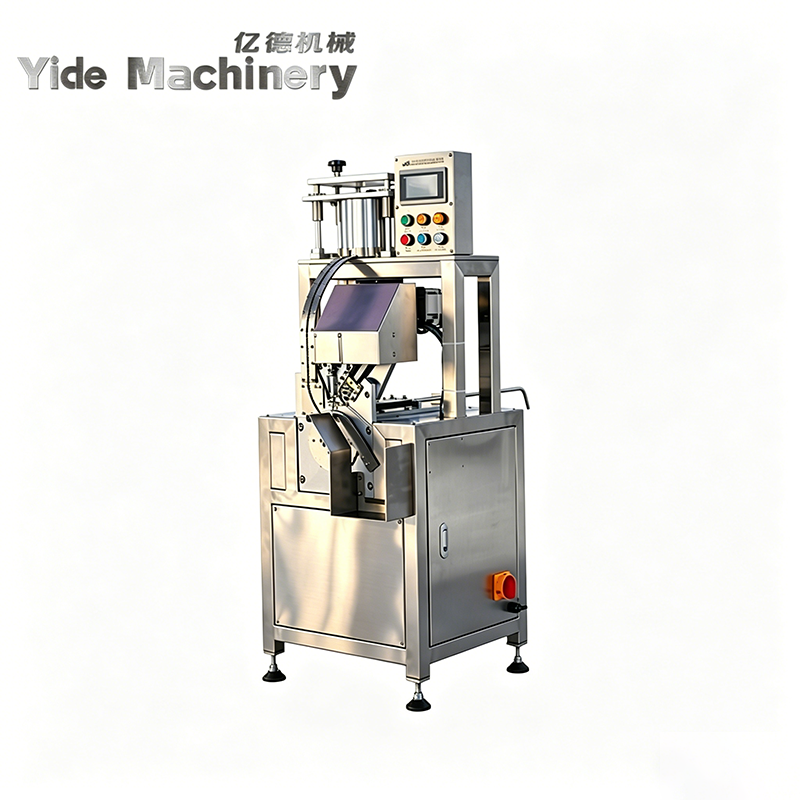
Moderne Produktionsanlagen verfügen über eine Inline-Produktion Automatische Dochtschneidemaschine direkt in das Fördernetz. Sie positionieren diese Station direkt hinter Ihrem Kühltunnel oder Ihren Kühlspiralen. Die Kerzen kommen vollständig verfestigt an, werden unter dem Schneidkopf positioniert und direkt mit der Etikettierung und dem Verpacken der Schachteln fortgefahren.
Diese Industriemaschinen sind mit fortschrittlichen Indexierschnecken, Mehrkopfschneidern und Vakuum-Schrottabsaughauben ausgestattet. Sie trimmen mehrere Dochte gleichzeitig in Gefäßen mit mehreren Dochten, ohne die Mittellinien der Dochte zu verschieben. Moderne optische Sensoren messen die Glaspositionen, ohne empfindliche Wachsoberflächen zu berühren.
Die Betriebsgeschwindigkeiten steigen auf 1.500 bis 6.000 Einheiten pro Stunde. Die Maßtoleranzen beschränken sich auf ±0,5 mm oder besser. Die Linie bewegt sich kontinuierlich ohne manuelle Berührungspunkte und schützt so sowohl die Ränder als auch die endgültige Ästhetik der Verpackung.
Typ des Trimmsystems |
Ausgaberate (Einheiten/Stunde) |
Höhentoleranz |
Arbeitsbedarf |
Sicherheit und RSI-Risiko |
|---|---|---|---|---|
Manuelle Handschneider |
120 – 250 |
±2,5 mm bis ±4,0 mm |
Hoch (1 Operator/Leitung) |
Hohe ergonomische Belastung |
Pneumatische Tischeinheiten |
400 – 700 |
±1,0 mm bis ±1,5 mm |
Mittel (dedizierter Lader) |
Geringe ergonomische Belastung |
Kontinuierliche Inline-Maschine |
1.500 – 6.000+ |
±0,3 mm bis ±0,5 mm |
Null (integrierte Linie) |
Praktisch nicht vorhanden |
Die Füllhöhen des Wachses schwanken je nach Charge auf natürliche Weise aufgrund von Kühlschrumpfung, Umgebungstemperaturen und Drift des Spendervolumens. Wenn Ihre Schneidemaschine ihren Anschlag ausschließlich am Rand des Glasgefäßes registriert, schwanken die endgültigen Dochtlängen über dem Wachs. Fortschrittliche Maschinen umfassen schwimmende mechanische Schuhe oder berührungslose optische Lasersensoren. Diese Sensoren erfassen die tatsächliche Wachsoberfläche und legen bei jedem Zyklus einen einheitlichen Schnittbezug fest.
Gefäße mit mehreren Dochten stellen komplexe räumliche Herausforderungen dar. Doppel- und Dreidochtgläser erfordern synchronisierte Schneidmechanismen. Wenn sich eine einzelne Klinge seitlich nähert, kann sie flexible geflochtene Dochte nach innen ziehen und sie außermittig biegen, bevor die Scherung abgeschlossen ist. Spezielle Mehrkopfmodule klemmen und trimmen jeden Docht entlang seiner vertikalen Achse direkt nach unten.
Die Schiffsstabilität erfordert die gleiche technische Aufmerksamkeit. Leichte Glas-, konische Keramik- oder ovale Behälter kippen leicht um, wenn Förderbänder beschleunigt werden. Ihre Schneidzelle muss mit Steuerschrauben, seitlichen Griffbändern oder Präzisions-Puck-Transportsystemen ausgestattet sein, um jedes Glas während des Schneidvorgangs fest zu verriegeln.
Eine Hochgeschwindigkeit Dochtschneidemaschinen sind stark auf eine langlebige Klingengeometrie angewiesen. Zuschneidestationen verwenden im Allgemeinen entweder Guillotine-Schermesser oder Hochgeschwindigkeits-Rotationsschneider:
Tafelscheren: Linearmesser, die gegen einen flachen Amboss drücken oder eine gegenüberliegende Gegenklinge umgehen. Sie passen in enge Räume und schneiden zuverlässig dicke Baumwollzöpfe.
Rotationsscheren: Rotierende Hochgeschwindigkeitsscheiben, die Dochte sauber über stationäre Matrizen schneiden. Sie zeichnen sich durch Hochgeschwindigkeitsförderer mit kontinuierlicher Bewegung aus.
Klingenstähle: Gehärtete Werkzeugstähle (D2, M2) bieten eine hohe Zähigkeit. Wolframcarbid-Einsätze bieten eine hervorragende Schnitthaltigkeit und widerstehen abrasiven Beschichtungen und Papierkernen über Millionen von Zyklen.
Eine saubere Scherdynamik verhindert ausgefranste Dochtenden. Wenn stumpfe Klingen einen geflochtenen Baumwolldocht zerdrücken, trennen sich einzelne Fasern und breiten sich aus. Diese losen Fasern entzünden sich unregelmäßig und werfen Kohlenstoffreste in die saubere Wachslache. Starre Holzdochte erfordern eine scharfe Guillotine, um ein Aufspalten der Maserung zu vermeiden.
Der Schrottumschlag muss einwandfrei funktionieren. Abgetrennte Dochtspitzen tragen Paraffin- und mikrokristalline Wachsbeschichtungen; Wenn sie fallen gelassen werden, beschädigen sie die warme Kerzenoberseite. Industrieschneider nutzen kontinuierlich pneumatische Hochleistungssauger direkt neben der Klingenkante. Das System erfasst Schnittfragmente in der Luft und leitet sie in einen externen Auffangbehälter.
Dochtbeschichtungen enthalten spezielle Chemikalien, darunter natürliche Bienenwachsmischungen, synthetische Wachsstabilisatoren und chemische Flammschutzmittel. Diese Verbindungen hinterlassen nach und nach klebrige Ablagerungen auf den Schnittflächen. Pflanzen müssen die Mean Time Between Sharpening (MTBS) sorgfältig verfolgen, um ein Verklemmen der Klingen zu verhindern.
Modulare Schnellwechselwerkzeuge minimieren Ausfallzeiten zwischen Produktläufen. Wenn Ihre Einrichtung morgens 8-Unzen-Becher und nachmittags Gläser mit 14-Unzen-Breite füllt, müssen die Bediener die Station schnell neu konfigurieren. Werkzeuglose Handwählräder, digitale Anzeigen und einrastbare Behälterführungen ermöglichen es Technikern, Schnitthöhen und Linienbreiten in weniger als fünf Minuten anzupassen.
Die Integration eines automatischen Trimmers erfordert eine sorgfältige Abstimmung der Zykluszeiten. Wenn Ihre Fülldüsen 40 Gläser pro Minute ausgeben, muss Ihr Kühltunnel 40 Gläser pro Minute abgeben. Der Schneidkopf muss etwas schneller arbeiten als vorgelagerte Stationen, um Behälterstaus innerhalb der Kühlzonen zu vermeiden.
Die Stabilität des Förderers bleibt von größter Bedeutung. Ausgehärtete Wachsoberflächen bleiben nach dem Verlassen des Kühltunnels mehrere Stunden lang weich. Harte Stopps, Vibrationen des Förderbandes oder wackelige Transferplatten können spröde Wachsmäntel zerbrechen oder empfindliche Dochte verkanten. Sanfte Förderbandantriebe mit variabler Frequenz beseitigen diese Schönheitsfehler.
Versorgungsmaterialien müssen den Maschinenspezifikationen in der Fabrikhalle entsprechen:
Saubere, trockene Druckluft (typischerweise 6–8 bar), um pneumatische Scherköpfe ohne Wasserverschmutzung anzutreiben.
Stabile Stromversorgung (220 V/380 V, je nach Motorkonfiguration und integrierten Vakuummotoren).
Ausreichende Förderwege (normalerweise 1,5 bis 2,5 Meter) zur Unterbringung von Schalttoren, Schutzvorrichtungen und Ausschussumlenkern.
Durch die Automatisierung Ihrer Dochtfertigungslinie entfallen wiederkehrende manuelle Arbeitsstunden. In einem Betrieb mit zwei Schichten werden oft drei bis sechs Arbeiter auf höherwertige Verpackungsaufgaben umverteilt. Der Verzicht auf manuelle Scheren verringert auch die Ausschussquote, die durch Bedienfehler verursacht wird, beispielsweise durch zu kurz geschnittene Dochte für den Einzelhandelsverkauf.
Markenschutz generiert erhebliche Soft Returns. Einheitliche Dochthöhen gewährleisten eine konforme Abbrandprüfung bei stichprobenartigen Kontrollen des Verteilers. Sie vermeiden die katastrophalen Kosten, die mit Produktrückrufen, abgebrochenen Einzelhandelsbeziehungen oder Rechtsansprüchen im Zusammenhang mit Verbrennungen verbunden sind.
Die meisten mittelgroßen bis großen Kerzenfabriken amortisieren ihre Maschineninvestitionen innerhalb von 6 bis 14 Monaten. Großserien-Auftragsfertiger amortisieren ihr Kapital oft schneller, wenn sie kontinuierliche Doppelschichten ohne Unterbrechungen für menschliche Pausen betreiben.
Wachsablagerungen stellen die häufigste Betriebsgefahr dar. Bei stundenlanger kontinuierlicher Produktion führen warme Umgebungsluft und Reibung dazu, dass sich Wachsspuren über den Schnittkanten bilden. Sie können dieses Problem lösen, indem Sie Heizstreifen mit geringer Leistung in der Nähe des Scherblocks integrieren oder Antihaft-Klingenbeschichtungen wie PTFE oder Titan-Kohlenstoff-Nitrid verwenden.
Eine weitere häufige Herausforderung ist die Dochtverschiebung. Wenn ein stumpfer Schneider gegen einen steifen geflochtenen Docht stößt, kann er die Dochtlasche vom Boden des Behälters lösen. Scharfe Scherkanten, ausreichende Ambossabstände und Dochtklemmfinger von oben nach unten verhindern ein seitliches Drehmoment während des Schneidhubs.
Die Auswahl geeigneter Schneidegeräte erfordert die Anpassung der mechanischen Fähigkeiten an das aktuelle und geplante Volumen. Übermäßiges Engineering belastet das frühe Kapital, während unzureichendes Engineering zu hartnäckigen Engpässen führt.
Bei kleinen Stückzahlen liegt die Priorität Ihrer Fabrik auf der Standardisierung statt auf reiner Geschwindigkeit. Kalibrierte Tischschneider mit mechanischen Anschlägen eignen sich am besten für diese Halterung. Sie eliminieren manuelle Messfehler, ohne dass große Stellflächen oder integrierte Förderbänder erforderlich sind.
Wachsende Betriebe sind zu Spitzenzeiten der Feiertagsproduktion mit starken Personalengpässen konfrontiert. Halbautomatische Rundschalttische oder eigenständige pneumatische Besäummaschinen bieten den besten Kompromiss. Sie schneiden zuverlässig Hunderte von Behältern pro Stunde und sorgen so für schnelle Umrüstvorgänge bei der Handhabung unterschiedlicher Behälterkataloge.
Großvolumige kommerzielle Anlagen erfordern eine kontinuierliche Förderautomatisierung. Eine synchronisierte Inline-Schneidstation mit optischer Höhenüberprüfung, automatischer Schrottabsaugung und Upstream-Downstream-Verriegelungen ist unerlässlich. Diese Einheiten gewährleisten Zuverlässigkeit rund um die Uhr, eine fehlerfreie Qualitätskontrolle und minimale Bedieneraufsicht.
Die Dochtlänge dient eher einer genauen Verbrennungsspezifikation als einer zufälligen Wahl der Verpackung. Präzise Abmessungen schützen Behälter vor thermischer Belastung, beseitigen überschüssigen Ruß und gewährleisten die vollständige Einhaltung gesetzlicher Vorschriften. Der Übergang vom variablen manuellen Zuschneiden zu automatischen Zuschneidegeräten stabilisiert Ihre Produktion und schützt den Markenwert.
Ergreifen Sie diese praktischen Schritte, um Ihre Kerzenveredelungsvorgänge zu verbessern:
Messen Sie die Dochtlängenabweichungen Ihrer aktuell fertigen Chargen, um Ihre aktive Standardabweichung zu berechnen.
Überprüfen Sie die manuellen Kürzungsarbeitsstunden und berechnen Sie den tatsächlichen Arbeitsaufwand pro tausend fertige Einheiten.
Senden Sie Ihre Produktionsbehälter, Wachse und Dochtstile an Maschinenbauer für Schnittzyklusversuche und Bewertungen der Klingenlebensdauer.
A: Der weltweite Industriestandard liegt bei 1/4 Zoll (ca. 6 mm) über der Wachsoberfläche. Diese Höhe gleicht eine schnelle Zündung und einen gleichmäßigen Kapillarzug mit bescheidenen anfänglichen Flammenhöhen aus. Es verhindert starke Rußausbrüche und minimiert die Überhitzung des Gefäßes während der kritischen ersten Brennstunde.
A: Ja, vorausgesetzt, das System verwendet die entsprechende Klingenmetallurgie und Schergeometrie. Geflochtene Baumwolle lässt sich leicht biegen und erfordert eine scharfe Schere, um ein Ausfransen zu vermeiden. Starre Holzdochte erfordern eine verstärkte Guillotine-Klinge, die sauber quer zur Holzmaserung schneidet, ohne die Basis zu spalten.
A: Fortschrittliche Maschinen vermeiden feste Referenzanschläge am Behälterrand. Stattdessen nutzen sie schwimmende mechanische Kontaktfüße oder berührungslose optische Sensoren. Diese Mechanismen messen die tatsächlich erstarrte Wachsbeckenoberfläche und gewährleisten so eine gleichmäßige Schnittlänge, unabhängig von geringfügigen Abweichungen des Füllvolumens oder Höhenunterschieden der Glaswände.
A: Klingen aus gehärtetem Werkzeugstahl durchlaufen typischerweise 250.000 bis 500.000 Zyklen, bevor eine Kantenbearbeitung erforderlich ist. Premium-Wolframkarbidfräser halten oft über 1.500.000 Zyklen. Schleifpapierkerne, Kupferdrahteinsätze und steife Wachsverbindungen beschleunigen den Verschleiß und erfordern regelmäßige monatliche Inspektionen.