Language


Language
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 09.11.2026 Herkunft: Website


Die Kerzenherstellung vereint alte Handwerkskunst und präzise Wärmetechnik. Moderne Kerzenmarken können sich nicht mehr auf handverlesene Vermutungen verlassen, wenn die Verbrauchererwartungen makellose Verbrennungen verlangen. Ein hocheffizienter Die Docht-Tauchmaschine ersetzt unregelmäßige Handarbeit, indem sie eine präzise Wachssättigung über Tausende von linearen Fuß liefert. Dieser Übergang definiert die moderne Kerzenfabrik.
Rohe geflochtene Dochte halten eingeschlossene Luft und unebene Fasern zurück. Wenn Sie einen Docht grundieren, ersetzen Sie Lufteinschlüsse durch stabilisiertes Wachs. Diese Grundierung sorgt für eine schnelle Zündung, unterstützt die kapillare Kraftstoffzufuhr und dämmt unerwünschte Kohlenstoffablagerungen ein. Ohne eine gleichmäßige Grundierung brennen selbst Luxuswachsmischungen schlecht, flackern heftig oder ertrinken in frühen Schmelzpfützen.
Sie müssen verstehen, wie sich industrielle Wachsbeschichtungen auf die Verbrennungsphysik und die Fabrikleistung auswirken. In diesem Leitfaden wird die Wissenschaft der Kapillarwirkung und der automatischen Wachsgrundierung erläutert. Wir werden Maschinenfunktionen, Fabrikintegration und praxisnahe Qualitätskontrollprotokolle untersuchen, um Ihnen dabei zu helfen, den Produktionsmaßstab zu meistern.
Konsistenz: Automatisierte Systeme sorgen für eine gleichmäßige Wachssättigung und eliminieren „menschliche Fehler“, die beim manuellen Eintauchen auftreten.
Verbrennungsphysik: Richtig vorbereitete Dochte regulieren den Kraftstofffluss, was zu saubereren, rußfreien Verbrennungen und einer zuverlässigen Flammenhöhe führt.
Skalierbarkeit: Der Übergang vom manuellen Eintauchen zu einer automatischen Dochttauchmaschine ist ein entscheidender Wendepunkt für die Skalierung der Produktion ohne Einbußen bei der Qualitätskontrolle.
Materialkompatibilität: Das Verständnis der Synergie zwischen Dochttypen (Baumwolle, Papierkern, Holz) und Wachsmischungen ist für die Optimierung der Maschineneinstellungen von entscheidender Bedeutung.
Eine Kerze fungiert als thermodynamische Flüssigkeitspumpe. Die Flamme schmilzt die Wachsoberfläche und erzeugt eine kleine Flüssigkeitslache. Der Kapillardruck zieht diese Flüssigkeit dann durch die geflochtenen Stränge nach oben. Eine ordnungsgemäß verarbeitete Der mit Wachs beschichtete Kerzendocht fungiert als sofortige Kapillarbrücke. Dadurch kann flüssiger Brennstoff unmittelbar nach dem Kontakt mit dem Streichholz nach oben strömen. Wenn rohe Baumwollfasern im Inneren trocken bleiben, verzehrt die Flamme das Dochtmaterial, bevor sie flüssiges Wachs ansaugt, was zu einem vorzeitigen Abbrennen führt.
Die Flammenstabilisierung bei der Frühzündung hängt direkt von diesem äußeren Wachsmantel ab. Wenn jemand eine Kerze anzündet, brennt zuerst die äußere Beschichtung. Es liefert etwa fünfzehn bis dreißig Sekunden lang Kraftstoff. Dieses kurze Zeitfenster gibt der Flamme Zeit, den oberen Kerzenpool zu schmelzen. Die Flamme behält eine konstante Höhe bei, widersteht Luftzügen und bildet einen runden Schmelzring. Dochte ohne dichte Grundierung flattern schwach, rauchen stark und kräuseln sich ungleichmäßig.
Schlechtes Wachseintauchen führt zu drei primären Verbrennungsfehlern:
Tunneln: Untergrundierte Dochte erzeugen schwache Flammen. Ihnen fehlt die Wärme, um die Glasränder zu erreichen, wodurch ein tiefes Loch in die Mitte des Behälters gebohrt wird.
„Drown-Outs“: Ungleichmäßige Wachsschichten hinterlassen im Inneren trockene Hohlräume. Die Flamme verhungert, schrumpft und ertrinkt in ihrem eigenen aufsteigenden Schmelzbecken.
Kohlenstoffpilzbildung: Lufteinschlüsse verursachen unregelmäßige Kapillarsaugwirkung. Schwall unverdampfter Brennstoffe erreichen die Flammenspitze und erzeugen Kohlenstoffblüten und schwarzen Rauch.
Industrielle Prüfrahmen wie ASTM F2417 verpflichten Hersteller zur Einhaltung strenger Brandschutznormen. Die präzise Wachsummantelung sorgt dafür, dass die Dochte während der Verbrennung aufrecht bleiben. Dadurch bleiben die Flammenhöhen vorhersehbar und die Verbrennungsprofile bleiben von oben bis unten sauber.
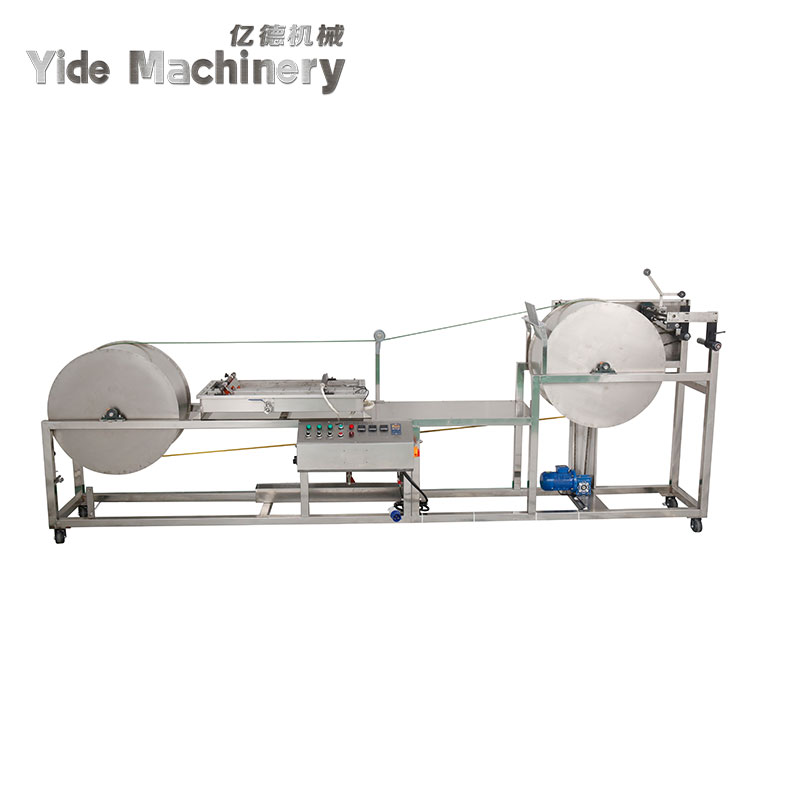
Das handwerkliche Eintauchen basiert auf manuellen Tauchpfannen, Drahtgestellen und Trockengestellen bei Umgebungstemperatur. Die Bediener senken die gewickelten Dochte in heißes Wachs, heben sie heraus und glätten die Stränge von Hand. Menschliche Hände können keine identischen Tauchgeschwindigkeiten oder Badezeiten einhalten. Eine Charge trocknet zu dick; ein anderer weist versteckte innere Lufteinschlüsse auf. Dauerbetrieb Wick Coating Equipment eliminiert manuelle Abweichungen. Es führt rohe geflochtene Spulen mit abgemessenen Geschwindigkeiten in beheizte Tröge.
Fortschrittliche Geräte sind auf präzise Betriebsvariablen angewiesen:
Eintauchdauer: Motorisierte Antriebsrollen regulieren die Durchlaufzeit durch das Flüssigkeitsbad. Fasern erreichen eine tiefe Kernsättigung ohne Thermoschock.
Wärmeprofile: Mehrzonenheizungen halten das Wachs auf der exakten Zieltemperatur. Dadurch wird eine vorzeitige Hautbildung oder übermäßiges Tropfen verhindert.
Kalibrierte Matrizenöffnungen: Kalibriermatrizen kratzen überschüssiges Wachs ab. Sie hinterlassen auf jedem einzelnen Zoll einen glatten, konzentrischen Außendurchmesser.
Aktive Kühlkanäle: Kühlwassermäntel oder Umluftkühltürme härten das Wachs schnell aus. Dies verhindert eine ovale Verformung an Aufwickelspulen.
Die Automatisierung reduziert den Platzbedarf und minimiert den Ausschuss. Der Rohdocht gelangt sauber in die Wachsbäder und gelangt trocken auf die Aufwickelspulen. Die Arbeiter vermeiden den Umgang mit geschmolzenen Wachsen, was die Sicherheit in der Werkstatt erhöht und die körperliche Belastung verringert.
Die folgende Tabelle zeigt die Leistungskennzahlen zwischen traditionellem Handtauchen und automatisierten Verarbeitungslinien.
Tabelle 1: Betriebsvergleich der Priming-Methoden
Parameter |
Manuelles Batch-Tauchen |
Kontinuierliches automatisiertes System |
|---|---|---|
Täglicher Durchsatz |
200 – 600 lineare Fuß/Bediener |
5.000 – 25.000+ lineare Fuß/Schicht |
Abweichung des Beschichtungsdurchmessers |
± 0,45 mm bis 0,80 mm |
± 0,05 mm bis 0,08 mm |
Kerneindringtiefe |
Inkonsistent; hinterlässt eingeschlossene Trockentaschen |
100 % vollständige Kernsättigung |
Wachsabfälle und Tropfen |
Hohe Ausschussquote (12 % – 18 %) |
Closed-Loop-Recovery nahe Null (< 2 %) |
Arbeitszuteilung |
Erfordert ständige aktive Manipulation |
Überwachung und Spool-Wechsel durch einen einzigen Bediener |
Die Wahl eines industriellen Ansaugsystems erfordert eine sorgfältige Bewertung der mechanischen Komponenten. Ein langlebiger Rahmen ist wichtig, aber die Fluiddynamik und die Temperaturkontrolle bestimmen die Qualität Ihres Endprodukts. Im Folgenden schlüsseln wir wichtige Designkomponenten auf.
Thermostatische Präzision ist die Grundlage für eine zuverlässige Beschichtung. Paraffin, Sojamischungen, Bienenwachs und mikrokristalline Formeln weisen bei geringfügigen thermischen Verschiebungen stark unterschiedliche Viskositäten auf. Wenn Ihr Wachsbad nur um fünf Grad abkühlt, wird das Wachs dicker. Der Auftrag erfolgt zu stark, wodurch nachfolgende Montagemesser blockiert werden. Wenn es zu heiß läuft, läuft das Wachs wie Wasser ab und lässt die äußeren Strähnen verhungern. High-End-Maschinen nutzen digitale Proportional-Integral-Derivativ-Regler (PID) und ummantelte Ölbehälter. Sie verteilen die Wärme gleichmäßig und beseitigen verbrannte heiße Stellen.
Ihre Maschinengeschwindigkeit muss die interne Sättigung mit den Ausgabezielen in Einklang bringen. Wenn Sie geflochtene Baumwolle zu schnell laufen lassen, werden die Fäden durchgezogen, bevor das Wachs die innere Luft verdrängt. Suchen Sie nach Antriebsmotoren mit variabler Geschwindigkeit, die sanfte Übergänge zwischen 15 und 80 Fuß pro Minute ermöglichen. Mithilfe digitaler Anzeigen können Bediener genaue Geschwindigkeiten für bestimmte Garndichten protokollieren.
Moderne Kerzenhersteller verwenden selten einen einzigen Dochttyp. Ihre Linie kann flach geflochtene Baumwolle, runde Papierkerne, gesponnenes Hanf oder ebene Holzbänder verarbeiten. Die Maschinen müssen über austauschbare Spannführungen und einstellbare Matrizenöffnungen verfügen. Der Wechsel der Formulierungen von stark klebendem Soja zu steifem mikrokristallinem Wachs sollte Minuten und nicht Stunden dauern.
Das Erhitzen großer offener Wachsmengen birgt erhebliche Sicherheitsrisiken. Industrieanlagen müssen über zwei Höchstgrenzen-Abschaltschalter verfügen, um ein thermisches Durchgehen zu verhindern. Absaughauben saugen Kohlenwasserstoffdämpfe vom Bedienpersonal ab. Auffangwannen aus Edelstahl fangen verschüttete Flüssigkeiten auf und sorgen so dafür, dass Fabrikhallen sicher sind und den Arbeitssicherheitsstandards entsprechen.
Tabelle 2: Kompatibilitätsmatrix für Materialien und Maschineneinstellungen
Dochtsubstrat |
Empfohlene Wachsmischung |
Badetemperatur |
Die Freigabe |
|---|---|---|---|
Flache geflochtene Baumwolle |
Hochschmelzendes Paraffin (145 °F+) |
165°F – 175°F |
Dicht (+0,10 mm) |
Papierkerngeflecht |
Halbraffiniertes Mikrokristallin |
155°F – 165°F |
Standard (+0,15 mm) |
Holzband / Latte |
Soja-/Gemüsemischung |
150°F – 160°F |
Breit (+0,25 mm) |
Rundgesponnener Hanf |
Natürliches gefiltertes Bienenwachs |
170°F – 180°F |
Mittel (+0,12 mm) |
Installieren eines Die automatische Dochttauchmaschine verändert die Gestaltung Ihrer Werkstatt und Ihre Wartungsroutine. In vielen Fabriken gibt es anfängliche Probleme, weil sie kontinuierliche Wachsmaschinen wie einfache mechanische Walzen behandeln. Um hohe Erträge zu erzielen, müssen Sie die Fluiddynamik, die mechanische Spannung und die Wachschemie respektieren.
Die Spannungsregelung stellt die größte Hürde bei der Kalibrierung dar. Wenn die Vorschubspulen zu stark bremsen, dehnt die Maschine heiße, wachsgetränkte Zöpfe. Nach dem Aufwickeln auf Aufwickelspulen schnappen die elastischen Fasern zurück. Durch diese Kompression wird die spröde Wachshülle zerbrochen, was beim Dochtschneiden zu Abplatzungen und Abplatzungen führt. Sie müssen die Tänzerarme und magnetischen Spanner so ausbalancieren, dass die Fasern frei und ohne Durchhang gleiten.
Auch eine Verunreinigung des Wachsbades beeinträchtigt die täglichen Läufe. Geflochtene Baumwolle wirft Mikrofusseln ab. Im Laufe der Betriebstage sammeln sich diese Flusen in den Tanks an und verstopfen die Wischdüsen. Durch die entstehende Reibung entstehen Streifen entlang der Dochtoberfläche. Erfolgreiche Betreiber befolgen strenge Reinigungsprotokolle:
Wischen Sie die Führungsösen und Schabermatrizen jede Schicht mit Messingwerkzeugen ab.
Wachsbäder wöchentlich durch Drahtsiebe ablassen, um Fasern aufzufangen.
Kühlleitungen monatlich spülen, um Kalkablagerungen zu entfernen und die Kühlraten aufrechtzuerhalten.
Überprüfen Sie die Heizelemente auf Kohlenstoffkrusten, um eine gleichmäßige Wärmeübertragung zu gewährleisten.
Qualitätssicherung erfordert klare Testmetriken statt visueller Kontrollen. Implementieren Sie für jeden Produktionslauf ein dreistufiges Validierungsverfahren:
Cut-and-Weigh-Test: Schneiden Sie zehn Probensegmente mit einer exakten Länge von einem Fuß ab. Wiegen Sie sie auf einer Analysewaage, um das Beschichtungsgewicht mit Ihrem Hauptziel zu vergleichen.
Querschnittsprüfung: Schneiden Sie Proben mit einer messerscharfen Klinge ab. Betrachten Sie den Kern unter Vergrößerung, um sicherzustellen, dass keine trockenen Fasertaschen verbleiben.
Bewertung der Biegeerholung: Biegen Sie den beschichteten Docht bei Raumtemperatur um 90 Grad. Der Wachsmantel muss sich biegen, ohne in Stücke abzuplatzen.
Die Entscheidung, wann von vormontierten Dochten des Lieferanten auf hausinternes Eintauchen umgestellt werden soll, hängt vom Produktionsvolumen ab. Für vorgewachste Dochte fallen beim Lieferanten erhebliche Preisaufschläge an. Sie binden Ihre Fabrik auch an feste Wachsformulierungen, die möglicherweise nicht sauber mit Ihren proprietären Kerzenmischungen harmonieren. Wenn Ihre Marke monatlich mehr als fünfzigtausend Fuß Docht verbraucht, ist der Betrieb einer eigenen Beschichtungslinie praktisch.
Durch die interne Grundierung werden kritische Engpässe in der Lieferkette beseitigt. Wenn sich der Kundentrend plötzlich in Richtung Dochte aus geflochtenem Leinen oder Papierkern verlagert, müssen Sie nicht wochenlang auf Lieferungen ins Ausland warten. Sie kaufen Rohspulen, stellen Ihre Badparameter ein und beschichten genau das, was Sie benötigen. Diese Agilität sorgt dafür, dass Ihr Fertigwarenbestand schlank und reaktionsfähig bleibt.
Die nachgelagerten Vorteile wirken sich direkt auf den Ruf der Marke aus. Inkonsistente Dochte führen zu hohen Garantierückgaben und negativen Einzelhandelsbewertungen. Wenn Kerzen nicht brennen oder Löcher in Containerzentren brennen, geben die Verbraucher Ihrer Marke die Schuld und nicht dem Komponentenlieferanten. Durch die betriebsinterne Steuerung der Dochtgrundierung steuern Sie die Flammengeometrie, die Rußemission und den Beckendurchmesser. Die Investition zahlt sich durch weniger Mängelansprüche und eine höhere Produktionsflexibilität aus.
Ein einwandfreier Kerzenabbrand erfordert eine solide Kapillarphysik. Während Wachsformulierungen und Duftladungen große Aufmerksamkeit erhalten, liefert der vorbereitete Docht den Brennstoff, der die Verbrennung antreibt. Die mechanische Präzision beim Auftragen des Wachses sorgt für eine vorhersehbare Flammenhöhe, verhindert Rußbildung und verhindert das Ertrinken.
Die Umstellung auf kontinuierliche Beschichtungsanlagen bringt greifbare Produktionsvorteile:
Es gewährleistet eine absolute Konzentrizität des Fells und verhindert trockene Fasertaschen.
Es reduziert die Abhängigkeit von kostspieliger Handarbeit und senkt die Ausschussquote.
Es bietet sofortige Flexibilität bei der Verarbeitung individueller Docht- und Wachskombinationen.
Es gewährleistet eine gleichmäßige Flammenleistung über die gesamte Verbraucherproduktlinie hinweg.
Um Ihre Produktion reibungslos zu skalieren, bewerten Sie Ihren wöchentlichen Spulenverbrauch und identifizieren Sie aktuelle Verbrennungsfehler. Wählen Sie Maschinen aus, die über strenge digitale Temperaturkontrollen, anpassbare Düsenköpfe und robuste Arbeitsschutzfunktionen verfügen, die auf Ihren Fabrikraum zugeschnitten sind.
A: Ein Dochtlöffel ist ein kleines Handwerkzeug für Verbraucher, mit dem brennende Dochte in geschmolzene Wachspfützen gebogen werden, um Flammen ohne Rauch zu löschen. Bei einer Dochttauchmaschine handelt es sich um eine industrielle Fertigungsanlage, die dazu dient, während der Kerzenherstellung Tausende Fuß roher Dochtfasern mit heißem Wachs zu beschichten und zu sättigen.
A: Nein. Schwere Baumwolldochte erfordern dünne, durchdringende Wachsschichten, um ein Verstopfen enger Zöpfe zu vermeiden. Umgekehrt benötigen Papierkerne oder poröse Leinenstränge schwerere Beschichtungen, um die Steifigkeit beim Kerzengießen aufrechtzuerhalten. Maschinendüsen müssen je nach Faseraufbau, Wachsviskosität und Behältergröße angepasst werden.
A: Pilzbildung entsteht, wenn durch unregelmäßige Brennstoffzufuhr unverbrannter Kohlenstoff zur Flammenspitze gelangt. Automatisierte Maschinen sorgen für eine vollständige, lunkerfreie Wachsdurchtränkung entlang des gesamten Dochtkerns. Dies sorgt für eine gleichmäßige Kapillarwirkung, liefert ausgewogene Kraftstoffmengen und verhindert Verbrennungsstöße, die zu Kohlenstoffablagerungen führen.
A: Die meisten Industriemaschinen mit einem Bad verarbeiten einen Dochttyp pro Durchlauf, da unterschiedliche Fasern bestimmte Spannungseinstellungen, Badverweilzeiten und Düsendurchmesser erfordern. Allerdings können Anlagen mit mehreren Spulen über gemeinsame Wachstanks mehrere Stränge desselben Materials gleichzeitig verarbeiten.
A: Zu den wichtigsten Sicherheitsprioritäten gehören sekundäre thermische Abschaltungen zur Verhinderung von Wachsfeuern, lokale Absaugung zur Entfernung von Wachsdämpfen in der Luft, isolierte Tankwände zum Schutz des Bedieners vor Verbrennungen und Not-Aus-Schalter in der Nähe motorisierter Zugrollen.