Language


Language
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-11-09 Origen: Sitio


La fabricación de velas equilibra la artesanía antigua y la ingeniería térmica precisa. Las marcas de velas modernas ya no pueden confiar en conjeturas hechas a mano cuando las expectativas de los consumidores exigen una combustión inmaculada. Una alta eficiencia Wick Dipping Machine reemplaza el trabajo manual errático al brindar una saturación de cera precisa en miles de pies lineales. Esta transición define la moderna fábrica de velas.
Las mechas trenzadas crudas retienen el aire atrapado y las fibras desiguales. Cuando preparas una mecha, reemplazas las bolsas de aire con cera estabilizada. Este cebado garantiza un encendido rápido, sostiene el suministro de combustible por capilaridad y frena la acumulación de carbono no deseada. Sin una imprimación constante, incluso las mezclas de ceras de lujo se queman mal, parpadean violentamente o se ahogan en charcos de derretimiento temprano.
Es necesario comprender cómo el recubrimiento de cera industrial afecta la física de las quemaduras y la producción de la fábrica. Esta guía analiza la ciencia de la acción capilar y la preparación automática de cera. Exploraremos las características de la máquina, la integración de fábrica y los protocolos de control de calidad del mundo real para ayudarlo a dominar la escala de producción.
Consistencia: Los sistemas automatizados garantizan una saturación uniforme de cera, eliminando el 'error humano' inherente a la inmersión manual.
Física de la combustión: las mechas correctamente cebadas regulan el flujo de combustible, lo que da como resultado quemaduras más limpias y sin hollín y una altura de llama confiable.
Escalabilidad: Pasar de la inmersión manual a una máquina automática de inmersión en mecha es un punto de inflexión crítico para escalar la producción sin sacrificar el control de calidad.
Compatibilidad de materiales: comprender la sinergia entre los tipos de mecha (algodón, núcleo de papel, madera) y las mezclas de cera es esencial para optimizar la configuración de la máquina.
Una vela funciona como una bomba de fluido termodinámica. La llama derrite la superficie de la cera, creando un pequeño charco de líquido. Luego, la presión capilar empuja este líquido hacia arriba a través de hebras trenzadas. Un procesamiento adecuado La mecha de vela recubierta de cera actúa como un puente capilar instantáneo. Permite que el combustible líquido suba hacia arriba inmediatamente después del contacto con la cerilla. Si las fibras de algodón crudo permanecen secas por dentro, la llama consume el material de la mecha antes de extraer la cera líquida, provocando una quemadura prematura.
La estabilización de la llama durante la ignición temprana depende directamente de esta envoltura exterior de cera. Cuando alguien enciende una vela, la capa exterior se quema primero. Suministra combustible durante aproximadamente quince a treinta segundos. Esta breve ventana le da tiempo a la llama para derretir el conjunto de velas superior. La llama mantiene una altura constante, resiste corrientes de aire y establece un anillo de fusión redondo. Las mechas sin una imprimación densa ondean débilmente, humean mucho y se rizan de manera desigual.
Una mala inmersión en cera provoca tres fallos principales de quemado:
Túnel: Las mechas mal preparadas producen llamas débiles. Les falta calor para alcanzar los bordes de los frascos, lo que hace un agujero profundo en el centro del recipiente.
Ahogamientos: Las capas de cera desiguales dejan huecos secos internos. La llama muere de hambre, se encoge y se ahoga en su propio charco de derretimiento.
Hongos de carbono: las bolsas de aire provocan una succión capilar errática. Oleadas de combustible no vaporizado llegan a la punta de la llama, creando flores de carbono y humo negro.
Los marcos de pruebas industriales como ASTM F2417 exigen a los fabricantes que cumplan con estrictos estándares de seguridad contra incendios. El revestimiento preciso de cera garantiza que las mechas permanezcan en posición vertical durante la combustión. Mantiene las alturas de las llamas predecibles y conserva perfiles de combustión limpios de arriba a abajo.
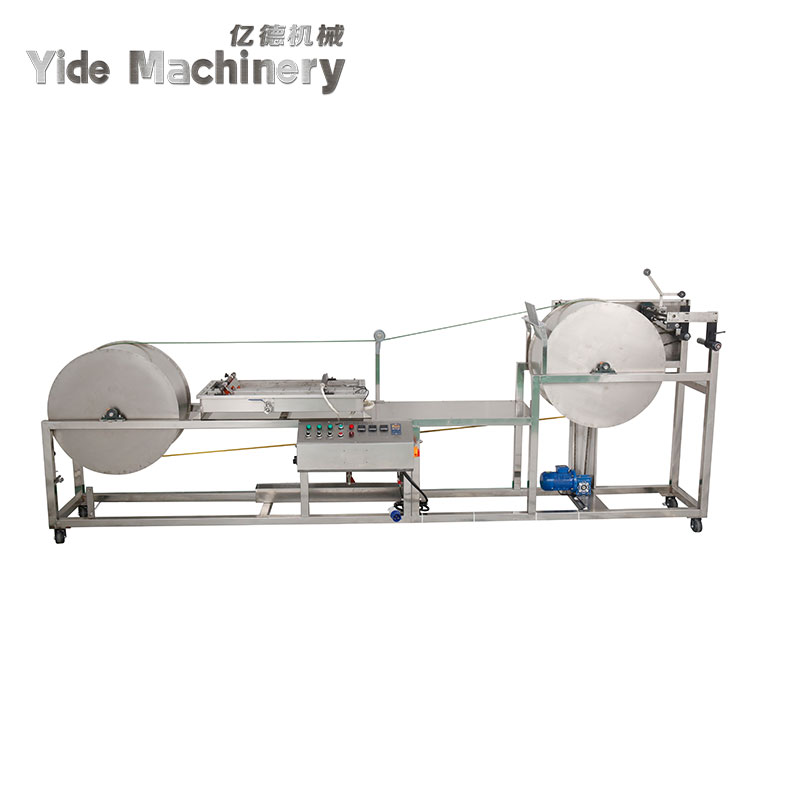
La inmersión artesanal se basa en bandejas de inmersión manuales, marcos de alambre y rejillas de secado a temperatura ambiente. Los operadores sumergen las mechas enrolladas en cera caliente, las levantan y enderezan las hebras a mano. Las manos humanas no pueden mantener velocidades de inmersión o tiempos de baño idénticos. Un lote se seca demasiado espeso; otro conserva bolsas de aire internas ocultas. Ejecución continua Wick Coating Equipment elimina la variación manual. Introduce bobinas trenzadas crudas en canales calentados a velocidades medidas.
Los equipos avanzados se basan en variables operativas precisas:
Duración de la inmersión: Los rodillos impulsores motorizados regulan el tiempo de tránsito a través del baño líquido. Las fibras logran una saturación profunda del núcleo sin choque térmico.
Perfiles térmicos: los calentadores multizona mantienen la cera a la temperatura objetivo exacta. Esto detiene la formación prematura de piel o el goteo excesivo.
Orificios de troquel calibrados: los troqueles de dimensionamiento eliminan el exceso de cera. Dejan un diámetro exterior suave y concéntrico en cada centímetro.
Canales de enfriamiento activos: las camisas de agua helada o las torres de enfriamiento de aire forzado fijan la cera rápidamente. Esto evita la deformación ovalada en los carretes receptores.
La automatización reduce los requisitos de espacio y minimiza los desechos desordenados. La mecha cruda pasa limpiamente a los baños de cera y emerge seca en los carretes rebobinados. Los trabajadores evitan manipular ceras fundidas, lo que aumenta la seguridad del taller y reduce la tensión física.
La siguiente tabla destaca las métricas de rendimiento entre las líneas de procesamiento automatizadas y de inmersión manual tradicional.
Tabla 1: Comparación operativa de métodos de cebado
Parámetro |
Inmersión manual por lotes |
Sistema Automatizado Continuo |
|---|---|---|
Rendimiento diario |
200 – 600 pies lineales/operador |
5,000 – 25,000+ pies lineales/turno |
Variación del diámetro del revestimiento |
± 0,45 mm a 0,80 mm |
± 0,05 mm a 0,08 mm |
Profundidad de penetración del núcleo |
Inconsistente; deja bolsas secas atrapadas |
Saturación central 100% completa |
Desperdicio de cera y goteo |
Alta tasa de desperdicio (12% – 18%) |
Recuperación de circuito cerrado cercana a cero (<2%) |
Asignación de mano de obra |
Requiere manipulación activa constante. |
Monitoreo y cambios de spool por un solo operador |
La elección de un sistema de cebado industrial exige una evaluación cuidadosa de los componentes mecánicos. Un marco duradero es importante, pero la dinámica de fluidos y el control de temperatura dictan la calidad del producto final. A continuación, desglosamos los componentes vitales del diseño.
La precisión termostática constituye la base de un revestimiento fiable. La parafina, las mezclas de soja, la cera de abejas y las fórmulas microcristalinas exhiben viscosidades muy diferentes a través de ligeros cambios térmicos. Si su baño de cera se enfría sólo cinco grados, la cera se espesa. Se aplica con demasiada fuerza, atascando los cortadores de ensamblaje posteriores. Si hace demasiado calor, la cera se escurre como agua, dejando las hebras exteriores muertas de hambre. Las máquinas de alta gama utilizan controladores digitales proporcionales integrales derivativos (PID) y depósitos de aceite con camisa. Distribuyen el calor de manera uniforme y eliminan los puntos calientes quemados.
La velocidad de su máquina debe equilibrar la saturación interna con los objetivos de producción. Pasar el algodón trenzado demasiado rápido tira de los hilos antes de que la cera desplace el aire interno. Busque motores de velocidad variable capaces de realizar transiciones suaves entre 15 y 80 pies por minuto. Las lecturas digitales ayudan a los operadores a registrar velocidades exactas para densidades de hilo específicas.
Los fabricantes de velas modernos rara vez utilizan un solo tipo de mecha. Su línea puede procesar algodón trenzado plano, núcleo de papel redondo, cáñamo hilado o cintas de madera planas. La maquinaria debe ofrecer guías de tensión intercambiables y aperturas de matriz ajustables. Cambiar las formulaciones de soja de alta adherencia a cera microcristalina rígida debería llevar minutos, no horas.
Calentar grandes volúmenes de cera abiertos conlleva distintos riesgos de seguridad. Los equipos industriales deben incorporar interruptores de corte duales de límite alto para evitar fugas térmicas. Las campanas de extracción de humos alejan los vapores de hidrocarburos de los operadores. Las bandejas de goteo de acero inoxidable capturan los derrames, manteniendo los pisos de la fábrica seguros y cumpliendo con los estándares de seguridad ocupacional.
Tabla 2: Matriz de compatibilidad de configuración de materiales y máquinas
Sustrato de mecha |
Mezcla de cera recomendada |
Temperatura del baño |
Liquidación de matrices |
|---|---|---|---|
Algodón Trenzado Plano |
Parafina de alto punto de fusión (145°F+) |
165°F – 175°F |
Estanco (+0,10 mm) |
Trenza con núcleo de papel |
Microcristalino semirefinado |
155°F – 165°F |
Estándar (+0,15 mm) |
Cinta/Listón de Madera |
Mezcla de soja y verduras |
150°F – 160°F |
Ancho (+0,25 mm) |
Cáñamo hilado redondo |
Cera de abejas filtrada natural |
170°F – 180°F |
Medio (+0,12 mm) |
Instalación de un La máquina automática de inmersión de mecha cambia el diseño del taller y la rutina de mantenimiento. Muchas fábricas experimentan inconvenientes iniciales porque tratan la maquinaria de cera continua como simples rodillos mecánicos. Debe respetar la dinámica de fluidos, la tensión mecánica y la química de la cera para mantener altos rendimientos.
El control de la tensión presenta el principal obstáculo de calibración. Si los carretes de alimentación frenan con demasiada fuerza, la máquina estira las trenzas calientes empapadas en cera. Una vez enrolladas en los carretes de recogida, las fibras elásticas se recuperan. Esta compresión rompe la frágil cubierta de cera, provocando desconchados y descamaciones durante el corte de la mecha. Debes equilibrar los brazos bailarines y los tensores magnéticos para que las fibras se deslicen libremente sin aflojarse.
La contaminación del baño de cera también arruina las carreras diarias. El algodón trenzado arroja micropelusas. Durante los días de funcionamiento, esta pelusa se acumula dentro de los tanques y obstruye las boquillas de limpieza. La fricción resultante provoca rayas a lo largo de la superficie de la mecha. Los operadores exitosos siguen estrictos protocolos de limpieza:
Limpie los ojales guía y los troqueles raspadores con herramientas de latón en cada turno.
Drene los baños de cera a través de coladores de malla de alambre semanalmente para atrapar las fibras.
Lave las líneas de enfriamiento mensualmente para eliminar las incrustaciones minerales y mantener las tasas de enfriamiento.
Inspeccione los elementos calefactores en busca de costras de carbón para preservar la transferencia uniforme de calor.
El control de calidad requiere métricas de prueba claras en lugar de controles visuales. Implemente un procedimiento de validación de tres pasos para cada ejecución de producción:
Prueba de corte y pesaje: corte diez segmentos de muestra que miden longitudes exactas de un pie. Péselos en una báscula analítica para verificar el peso de la capa con respecto a su objetivo principal.
Inspección de secciones transversales: corte las muestras con una cuchilla afilada. Vea el núcleo con aumento para garantizar que no queden bolsas de fibra seca.
Evaluación de recuperación de curvatura: Doble la mecha recubierta noventa grados a temperatura ambiente. La cubierta de cera debe flexionarse sin desprenderse en trozos.
Decidir cuándo cambiar de las mechas del proveedor con pestañas previas a la inmersión interna depende del volumen de producción. Las mechas preenceradas tienen importantes márgenes de beneficio de los proveedores. También bloquean su fábrica en formulaciones de cera fija que pueden no combinarse limpiamente con sus mezclas de velas patentadas. Cuando su marca consume más de quince mil pies de mecha al mes, resulta práctico tener su propia línea de recubrimiento.
La preparación interna elimina los cuellos de botella críticos en la cadena de suministro. Si las tendencias de los clientes cambian repentinamente hacia el lino trenzado o las mechas con núcleo de papel, no tendrá que esperar semanas para las entregas en el extranjero. Usted compra carretes sin procesar, establece los parámetros de su baño y cubre exactamente lo que necesita. Esta agilidad mantiene su inventario de productos terminados ágil y receptivo.
Los beneficios posteriores impactan directamente en la reputación de la marca. Las mechas inconsistentes generan altas devoluciones de garantía y críticas minoristas negativas. Cuando las velas no encienden o queman los centros de los contenedores, los consumidores culpan a su marca, no al proveedor de componentes. Al controlar el cebado de la mecha internamente, usted controla la geometría de la llama, la emisión de hollín y el diámetro de la piscina. La inversión rinde frutos gracias a un menor número de reclamaciones por defectos y a una mayor flexibilidad de producción.
Una combustión perfecta de una vela requiere una física capilar sólida. Si bien las formulaciones de cera y las cargas de fragancias reciben una inmensa atención, la mecha preparada proporciona el combustible que impulsa la combustión. La precisión mecánica durante la aplicación de cera garantiza una altura de llama predecible, evita la acumulación de hollín y elimina el ahogamiento.
La transición a equipos de recubrimiento continuo ofrece beneficios de producción tangibles:
Asegura una concentricidad absoluta del pelaje y elimina las bolsas de fibras secas.
Reduce la dependencia de mano de obra costosa y reduce las tasas de desperdicio.
Proporciona flexibilidad inmediata para procesar combinaciones personalizadas de mecha y cera.
Garantiza un rendimiento uniforme de la llama en todas las líneas de productos de consumo.
Para escalar su producción sin problemas, evalúe su consumo de carrete semanal e identifique los defectos de quemado actuales. Seleccione maquinaria que ofrezca controles térmicos digitales estrictos, cabezales de troquel adaptables y características de seguridad industrial resistentes adaptadas al espacio de su fábrica.
R: Un cucharón de mecha es una pequeña herramienta manual de consumo que se utiliza para doblar mechas encendidas en charcos de cera derretida para extinguir las llamas sin humo. Una máquina de inmersión de mecha es un equipo de fabricación industrial diseñado para recubrir y saturar miles de pies de fibra de mecha cruda con cera caliente durante la producción de velas.
R: No. Las mechas de algodón pesadas requieren capas de cera finas y penetrantes para evitar obstruir las trenzas apretadas. Por el contrario, las hebras de lino porosas o con núcleo de papel necesitan recubrimientos más pesados para mantener la rigidez durante el vertido de las velas. Los troqueles de la máquina deben ajustarse según la construcción de la fibra, la viscosidad de la cera y el tamaño del recipiente.
R: La formación de hongos ocurre cuando el suministro errático de combustible envía carbón no quemado a la punta de la llama. Las máquinas automatizadas garantizan una saturación de cera completa y sin espacios a lo largo de todo el núcleo de la mecha. Esto crea una acción capilar constante, proporciona volúmenes de combustible equilibrados y elimina los picos de combustión que generan depósitos de carbón.
R: La mayoría de las máquinas industriales de baño único procesan un tipo de mecha por corrida porque las diferentes fibras requieren ajustes de tensión, tiempos de permanencia en el baño y diámetros de matriz específicos. Sin embargo, las líneas de carretes múltiples pueden procesar múltiples hebras del mismo material simultáneamente a través de tanques de cera compartidos.
R: Las prioridades clave de seguridad incluyen cortes térmicos secundarios para evitar incendios repentinos de cera, ventilación de escape local para eliminar los vapores de cera en el aire, paredes aisladas del tanque para proteger a los operadores de quemaduras e interruptores de parada de emergencia cerca de los rodillos de tracción motorizados.