Language


Language
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-11-13 Origen: Sitio


La transición de la fabricación artesanal de velas en lotes pequeños a una producción de gran volumen introduce obstáculos críticos en la coherencia, los costos laborales y el control de calidad. Todo director de producción conoce los crecientes problemas que supone ampliar las operaciones. Si bien la física fundamental para fabricar velas (fundir, moldear, enfriar y desmoldar) sigue siendo la misma, la metodología cambia drásticamente al escalar. El vertido manual produce variabilidad estética. La automatización mecánica exige ingeniería de precisión.
Necesita un control estricto sobre las temperaturas y los tiempos de ciclo para seguir siendo competitivo. Esta guía desglosa el proceso de fabricación de velas comerciales, contrastando las técnicas manuales con las capacidades de los equipos industriales. Aprenderá cómo la maquinaria moderna previene defectos comunes, acelera la producción y protege sus márgenes. Diseñamos este desglose para ayudar a los gerentes de producción a evaluar exactamente cuándo y cómo automatizar su planta de fabricación.
La estandarización es el principal impulsor del retorno de la inversión: pasar del vertido manual a una máquina de pilar elimina las variaciones de peso y reduce el desperdicio de materia prima.
La formulación de la cera dicta las necesidades del equipo: las mezclas de parafina y soja se encogen y se enfrían de manera diferente, lo que requiere sistemas de control de temperatura específicos y equipos de velas de cera de soja hechos a medida.
La refrigeración dicta el rendimiento: los sistemas de refrigeración por agua controlados en máquinas automatizadas reducen los tiempos de ciclo hasta en un 70 % en comparación con la refrigeración por aire ambiente.
El desmolde automatizado protege los márgenes: la expulsión mecánica previene los defectos superficiales y las roturas comunes en la extracción manual del molde.
Ampliar un negocio de velas expone rápidamente los límites operativos de la producción manual. Los métodos artesanales funcionan a la perfección en lotes boutique. Sin embargo, luchan bajo el peso de demandas comerciales de gran volumen. Los costos ocultos agotan la rentabilidad mucho antes de que se note en el balance.
El vertido manual depende en gran medida de la coherencia humana. Esto introduce variables incontrolables en su producción diaria. Los operadores enfrentan temperaturas de vertido inconsistentes, lo que resulta en una mala adhesión del molde o defectos visibles en la superficie. También se acumulan muchas horas de trabajo por unidad porque los trabajadores deben mechar, verter, monitorear y desmoldar cada vela individual.
Las tasas de defectos impredecibles comunes afectan las configuraciones manuales:
Sumideros: la cera se encoge naturalmente a medida que se enfría, dejando profundos cráteres cerca de la mecha.
Glaseado: Las ceras naturales como la soja desarrollan estructuras cristalinas blancas cuando las temperaturas de enfriamiento fluctúan.
Líneas de salto: Los moldes fríos hacen que la cera vertida se congele demasiado rápido, creando anillos horizontales visibles.
¿Cuándo cruza su instalación la línea de la artesanía manual a la fabricación industrial? A esto lo llamamos umbral de automatización. Si su instalación produce más de 500 velas diarias, invertir en una La máquina automática de velas de pilar pasa de ser un lujo a un requisito operativo básico. A este volumen, los costos de mano de obra eclipsan la depreciación de los equipos.
Una actualización exitosa del equipo ofrece resultados mensurables. Debería esperar tiempos de ciclo drásticamente reducidos. La consistencia dimensional exacta significa que cada vela se adapta perfectamente al embalaje minorista. Por último, minimiza la dependencia de mano de obra especializada, lo que libera a su equipo para centrarse en el control de calidad y el embalaje.
Las velas de pilar requieren estructuras rígidas e independientes. No tienen frasco de vidrio como soporte. Debido a esto, la fase de moldeo dicta la integridad estructural del producto final.
Las temperaturas de vertido inconsistentes provocan fallas estructurales. Si la cera está demasiado caliente, puede filtrarse a través de los sellos del molde o provocar una contracción extrema. Si vierte demasiado frío, se producirá una mala adherencia del molde o líneas de salto. Debes mantener una ventana térmica precisa.
Comparemos los dos enfoques distintos para llenar moldes.
El moldeado manual se basa en moldes individuales de silicona, policarbonato o metal. Un trabajador enhebra manualmente la mecha, la asegura y vierte la cera desde una jarra. Luego deben controlar el proceso de enfriamiento y luego nivelar manualmente la base.
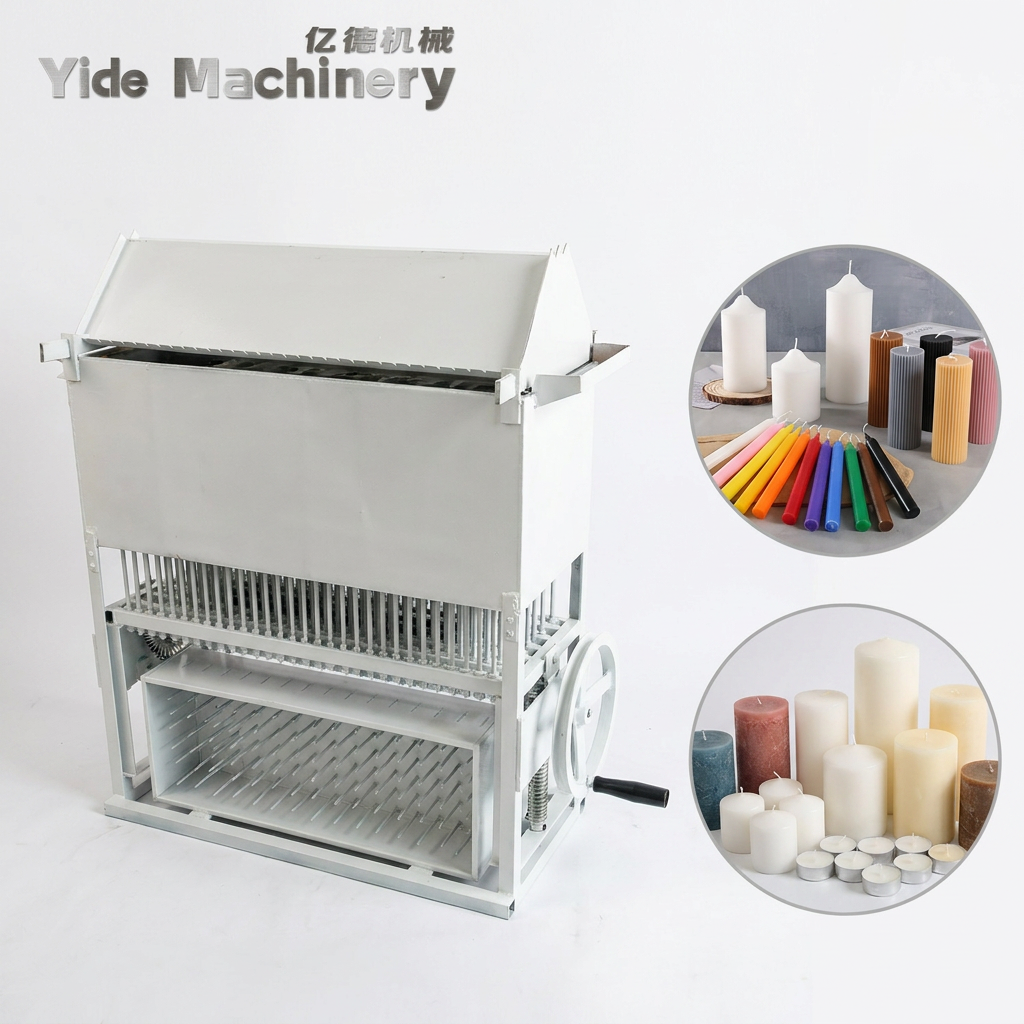
La fabricación automatizada cambia esto por completo. A La máquina de moldeo de velas de pilar utiliza tolvas calentadas integradas y llenadores de pistón volumétricos. Estos componentes de precisión garantizan que cada cavidad reciba exactamente el mismo volumen de cera. También mantienen una temperatura uniforme hasta la boquilla. Esto elimina las fluctuaciones de peso y estandariza sus líneas de productos.
La formulación de cera elegida dicta la configuración de su equipo. La parafina tradicional se encoge de forma predecible y se libera fácilmente de los moldes de aluminio. Representa un material muy estable para líneas automatizadas.
Las mezclas de vegetales presentan un desafío diferente. La cera de soja posee un punto de fusión más bajo y características de adhesión únicas. A menudo se adhiere a las superficies de los moldes tradicionales si las temperaturas cambian. Por lo tanto, utilizar especialistas El equipo de velas con pilar de cera de soja se vuelve vital. Estas máquinas especializadas cuentan con camisas térmicas avanzadas y revestimientos de moldes personalizados para adaptarse a la naturaleza pegajosa de las mezclas de vegetales naturales.
El centrado manual de la mecha requiere mucha paciencia y tiempo. Los operadores suelen utilizar clips metálicos de pajarita para mantener las mechas rectas. Las máquinas industriales implementan mecanismos de absorción continua. Los carretes de mecha imprimada se alimentan directamente a través del fondo de las cavidades del molde. La máquina tensa la mecha automáticamente, asegurando quemaduras perfectamente centradas en todo momento.
Mejor práctica: Calibre siempre sus rellenos volumétricos cuando cambie de tipo de cera. Las diferentes formulaciones tienen diferentes densidades, lo que cambia la relación volumen-peso.
El enfriamiento es a menudo el cuello de botella más incomprendido en la fabricación de velas. No se puede apresurar la física, pero definitivamente se puede diseñar un entorno mejor para ella.
La cera cristaliza y se encoge a medida que pasa de líquido a sólido. La velocidad de esta transición determina la integridad estructural de la vela. El enfriamiento rápido golpea la cera, provocando grietas internas y superficies quebradizas. El enfriamiento lento acaba con la eficiencia de su producción y, a menudo, invita a glasear las mezclas de soja. Necesita una caída térmica diseñada y controlada.
A medida que la cera se enfría, se aleja del centro, creando un vacío alrededor de la mecha. Los artesanos logran esto mediante un 'segundo vertido' o llenado. Hacen agujeros de alivio en la cera que se está enfriando y vierten una segunda capa para llenar el sumidero. Esto duplica el tiempo de manipulación de cada unidad.
Los equipos comerciales evitan por completo el segundo vertido mediante termodinámica avanzada. Las máquinas modernas utilizan una circulación de agua integrada y de circuito cerrado alrededor de las cavidades del molde. Esta camisa de agua permite a los operadores controlar la tasa exacta de reducción térmica.
El enfriamiento controlado crea una contracción deliberada y uniforme. La cera se desprende de las paredes del molde simultáneamente, empujando la cera líquida restante hacia abajo para llenar los huecos internos. Esto elimina la necesidad de un vertido secundario y acelera drásticamente los tiempos de ciclo.
Tabla: Comparación de métodos de enfriamiento
Variable de enfriamiento |
Aire ambiente manual |
Camisa de agua industrial |
|---|---|---|
Tiempo de ciclo |
4 a 8 horas |
15 a 45 minutos |
Control de temperatura |
Vulnerable a las corrientes de aire |
Diseñado con precisión |
Tasa de defectos de contracción |
Alto (requiere complementos) |
Casi eliminado |
Acabado superficial |
Inconsistente, propenso a glasear |
Suave y uniforme |
La fase de enfriamiento finaliza cuando la cera se solidifica por completo. Ahora te enfrentas al desafío físico de la extracción. El pilar rígido debe salir del molde sin estropear la textura de la superficie ni romper la mecha.
La cera naturalmente quiere agarrarse al interior de un molde. Incluso con una contracción máxima, permanece una capa microscópica de fricción. Superar esta barrera de forma segura representa el último obstáculo del moldeado.
Los fabricantes manuales suelen tirar de las velas por la mecha. Esto corre el riesgo de romper completamente el núcleo de algodón. Otros usan aire comprimido para expulsar la vela. Ambos métodos introducen errores humanos, lo que genera altas tasas de desechos, rayones en la superficie y esquinas rotas.
La maquinaria industrial elimina la fuerza humana de la ecuación. Un La máquina automática de velas de pilar emplea sofisticados sistemas de elevación hidráulica o de varilla de empuje mecánica.
La camisa de agua enfría ligeramente el molde un grado final, maximizando el espacio de aire microscópico entre la cera y el metal.
Los pistones hidráulicos empujan suavemente la base de la vela hacia arriba.
Las velas salen simultáneamente de las cavidades y sin ningún tipo de fricción.
Debido a que las varillas de empuje aplican una presión uniforme en toda la base, la superficie permanece impecable. Nunca corres el riesgo de romper la mecha.
El posdesmoldeo implica los preparativos finales para la venta al por menor. Las líneas automatizadas a menudo integran estaciones de corte de mecha que cortan cada mecha a una altura estándar de un cuarto de pulgada. Además, utilizan placas niveladoras de base. Estas placas calentadas derriten rápidamente la parte inferior del pilar, asegurando que quede perfectamente recto en un estante de venta minorista o en la mesa del consumidor.
Error común: nunca fuerces una vela atascada para sacarla de un molde automatizado. Si una unidad se atasca, es probable que la temperatura del agua de refrigeración se haya fijado demasiado alta, lo que impide una contracción adecuada. Ajuste sus enfriadores antes de aplicar fuerza física.
Una vez que comprenda la mecánica, debe seleccionar la arquitectura adecuada para su fábrica. La evaluación de equipos requiere equilibrar su espacio físico con sus objetivos de producción.
Debe evaluar el espacio físico requerido para diferentes diseños de máquinas. Las máquinas de moldeo rotativas disponen las cavidades en formato circular. Ofrecen un tamaño increíblemente compacto, lo que los hace ideales para espacios industriales más pequeños. Sin embargo, las máquinas de moldeo en línea recta ofrecen una mayor producción por hora pico. Distribuyen los moldes a lo largo de una pista larga, lo que permite que se realicen múltiples etapas de vertido y enfriamiento simultáneamente. Elija diseños en línea recta si el espacio del almacén lo permite y el gran volumen lo exige.
Evalúa si tu catálogo de productos cambia con frecuencia. ¿Fabrica pilares de 3, 4 y 6 pulgadas de diámetro en la misma semana? Si es así, necesita una máquina que admita cambios rápidos de molde. Las placas modulares permiten a sus técnicos cambiar el tamaño de las cavidades en menos de una hora.
Por el contrario, si suministra a los grandes minoristas un solo SKU, la flexibilidad importa menos. Debería invertir en una unidad de producción en masa dedicada y de un solo SKU. Estas máquinas altamente especializadas sacrifican la modularidad por una velocidad bruta y una confiabilidad ininterrumpida.
Utilice esta lógica simple cuando busque un Máquina de velas de pilar :
Para catálogos diversos de volumen medio: dé prioridad a las máquinas con moldes modulares y configuraciones de vertido volumétrico fácilmente ajustables.
Para una producción uniforme y de gran volumen: dé prioridad a la velocidad del ciclo de materias primas, la expulsión hidráulica avanzada y la eficiencia de enfriamiento de circuito cerrado integrado.
La transición de la producción manual a la automática de velas de pilar no se trata solo de comprar una máquina. Se trata de estandarizar un proceso térmico altamente sensible. Está reemplazando factores ambientales impredecibles con ingeniería controlada.
Una línea de maquinaria bien integrada se amortiza al convertir el arte manual impredecible en una fórmula de fabricación predecible, escalable y rentable. Reduce las tasas de desperdicio, optimiza la mano de obra y entrega un inventario impecable a sus compradores mayoristas.
Su próxima acción debería ser auditar sus operaciones actuales. Realice un seguimiento de sus tasas diarias de defectos y mida los tiempos de sus ciclos manuales. Utilice estos datos para construir un caso de negocio sólido para la automatización. Por último, solicite siempre pruebas específicas de compatibilidad de materiales a los fabricantes de equipos para garantizar que sus sistemas puedan manejar sus mezclas de cera únicas.
R: Sí, pero requiere controles de temperatura altamente ajustables y diferentes tiempos de ciclo de enfriamiento. La parafina se encoge de forma predecible, mientras que las mezclas de soja son más pegajosas y más sensibles a la temperatura. Es por eso que a menudo se prefiere equipo especializado para formulaciones 100% naturales para evitar el congelamiento de la superficie y problemas de adhesión.
R: Las máquinas automatizadas estándar generalmente producen acabados suaves e impecables. Sin embargo, se pueden integrar en el ciclo moldes texturizados específicos o técnicas intencionales de enfriamiento posterior al procesamiento. Al alterar las temperaturas de la camisa de agua, los operadores pueden crear deliberadamente efectos rústicos, moteados o cristalizados en la superficie del pilar.
R: Puede esperar estimaciones de referencia realistas de 15 a 30 minutos por lote. Esto depende en gran medida del diámetro de la vela y de la eficiencia de la tecnología de refrigeración. Esto contrasta marcadamente con los tiempos de enfriamiento de varias horas requeridos en configuraciones de producción manual a temperatura ambiente.
R: No. El control volumétrico preciso de la temperatura y los sistemas de enfriamiento con camisa de agua gestionan la contracción de la cera de forma dinámica. La cera se enfría uniformemente, empujando la cera líquida hacia abajo para llenar los huecos internos. Esto elimina por completo los graves sumideros que exigen vertidos secundarios en la elaboración manual.