Language


Language
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 13.11.2026 Herkunft: Website


Der Übergang von der handwerklichen Kerzenherstellung in kleinen Chargen zur Massenproduktion führt zu kritischen Engpässen in Bezug auf Konsistenz, Arbeitskosten und Qualitätskontrolle. Jeder Produktionsleiter kennt die wachsenden Schwierigkeiten, die eine Ausweitung des Betriebs mit sich bringt. Während die grundlegende Physik bei der Herstellung von Stumpenkerzen – Schmelzen, Formen, Abkühlen und Entformen – gleich bleibt, ändert sich die Methodik bei der Skalierung drastisch. Manuelles Gießen sorgt für ästhetische Variabilität. Mechanische Automatisierung erfordert Präzisionstechnik.
Um wettbewerbsfähig zu bleiben, benötigen Sie eine genaue Kontrolle über Temperaturen und Zykluszeiten. Dieser Leitfaden erläutert den kommerziellen Herstellungsprozess von Stumpenkerzen und vergleicht manuelle Techniken mit den Fähigkeiten industrieller Geräte. Sie erfahren, wie moderne Maschinen häufige Fehler verhindern, die Produktion beschleunigen und Ihre Margen schützen. Wir haben diese Aufschlüsselung entwickelt, um Produktionsleitern dabei zu helfen, genau zu beurteilen, wann und wie sie ihre Fertigung automatisieren müssen.
Standardisierung ist der wichtigste ROI-Treiber: Der Übergang vom manuellen Gießen zu einer Stumpenkerzenmaschine eliminiert Gewichtsschwankungen und reduziert die Rohstoffverschwendung.
Die Wachsformulierung bestimmt den Gerätebedarf: Paraffin- und Sojamischungen schrumpfen und kühlen unterschiedlich ab, was spezielle Temperaturkontrollsysteme und eine maßgeschneiderte Sojawachs-Stumpenkerzenausrüstung erfordert.
Die Kühlung bestimmt den Durchsatz: Kontrollierte Wasserkühlsysteme in automatisierten Maschinen verkürzen die Zykluszeiten im Vergleich zur Umgebungsluftkühlung um bis zu 70 %.
Automatische Entformung schont die Ränder: Durch die mechanische Entformung werden Oberflächendefekte und Brüche vermieden, die bei der manuellen Formentnahme auftreten.
Bei der Skalierung eines Kerzengeschäfts werden schnell die betrieblichen Grenzen der manuellen Produktion deutlich. Handwerkliche Methoden eignen sich hervorragend für Boutique-Chargen. Allerdings kämpfen sie mit der Last der großvolumigen kommerziellen Nachfrage. Versteckte Kosten schmälern die Rentabilität, lange bevor man sie in der Bilanz bemerkt.
Das manuelle Ausgießen hängt stark von der menschlichen Konsistenz ab. Dies führt zu unkontrollierbaren Variablen in Ihrer täglichen Leistung. Bediener sind mit ungleichmäßigen Gießtemperaturen konfrontiert, was zu schlechter Haftung der Form oder sichtbaren Oberflächenfehlern führt. Außerdem fallen pro Einheit viele Arbeitsstunden an, da die Arbeiter jede einzelne Kerze anfeuchten, gießen, überwachen und aus der Form nehmen müssen.
Häufige unvorhersehbare Fehlerraten beeinträchtigen manuelle Einrichtungsvorgänge:
Dolinen: Wachs schrumpft beim Abkühlen auf natürliche Weise und hinterlässt tiefe Krater in der Nähe des Dochtes.
Zuckerguss: Natürliche Wachse wie Soja entwickeln bei schwankenden Kühltemperaturen weiße kristalline Strukturen.
Sprunglinien: Kalte Formen führen dazu, dass gegossenes Wachs zu schnell erstarrt und sichtbare horizontale Ringe entstehen.
Wann überschreitet Ihre Einrichtung die Grenze von der manuellen Fertigung zur industriellen Fertigung? Wir nennen dies die Automatisierungsschwelle. Wenn Ihre Einrichtung täglich mehr als 500 Stumpenkerzen produziert, ist die Investition in eine Die automatische Stumpenkerzenmaschine wandelt sich von einem Luxusartikel zu einer grundlegenden Betriebsanforderung. Bei diesem Volumen übertreffen die manuellen Arbeitskosten die Abschreibung der Ausrüstung.
Eine erfolgreiche Geräteaufrüstung liefert messbare Ergebnisse. Sie können mit drastisch verkürzten Zykluszeiten rechnen. Durch die exakte Maßhaltigkeit passt jede Kerze perfekt in die Einzelhandelsverpackung. Schließlich minimieren Sie die Abhängigkeit von spezialisierter Handarbeit und geben Ihrem Team die Möglichkeit, sich auf die Qualitätssicherung und Verpackung zu konzentrieren.
Stumpenkerzen erfordern starre, freistehende Strukturen. Sie haben kein Glas zur Unterstützung. Aus diesem Grund bestimmt die Formungsphase die strukturelle Integrität des Endprodukts.
Inkonsistente Gießtemperaturen führen zu Strukturversagen. Wenn das Wachs zu heiß ist, kann es durch die Dichtungen der Form austreten oder zu starkem Schrumpfen führen. Wenn es zu kalt gießt, kommt es zu einer schlechten Schimmelhaftung oder zu Sprungstellen. Sie müssen ein präzises thermisches Fenster einhalten.
Vergleichen wir die beiden unterschiedlichen Ansätze zum Füllen von Formen.
Beim manuellen Formen werden individuelle Formen aus Silikon, Polycarbonat oder Metall verwendet. Ein Arbeiter fädelt den Docht manuell ein, befestigt ihn und gießt das Wachs aus einem Krug. Anschließend müssen sie den Abkühlvorgang überwachen und den Untergrund später manuell nivellieren.
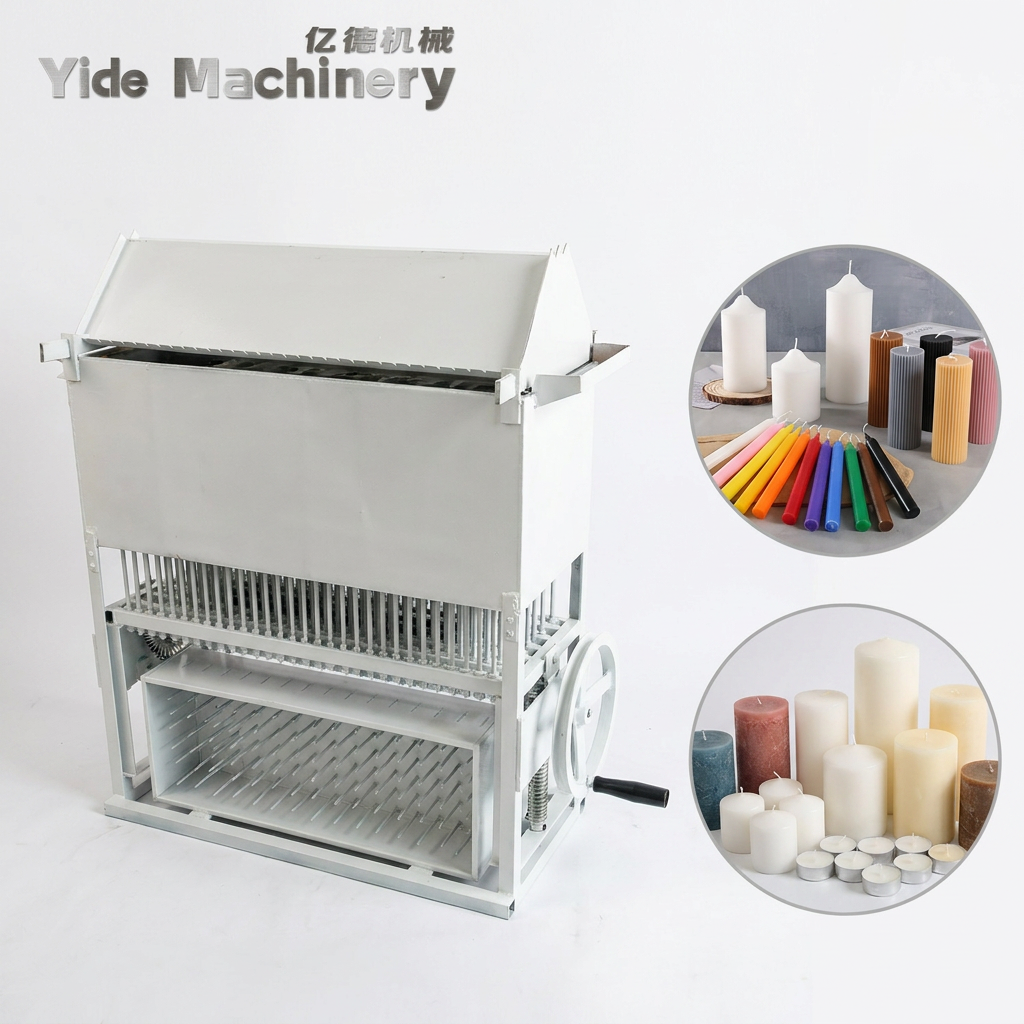
Die automatisierte Fertigung ändert dies völlig. A Die Stumpenkerzenformmaschine nutzt integrierte beheizte Trichter und volumetrische Kolbenfüller. Diese Präzisionskomponenten garantieren, dass jede Kavität genau die gleiche Wachsmenge erhält. Außerdem sorgen sie für eine gleichmäßige Temperatur bis zur Düse. Dadurch werden Gewichtsschwankungen eliminiert und Ihre Produktlinien standardisiert.
Die von Ihnen gewählte Wachsformulierung bestimmt Ihre Geräteeinstellungen. Herkömmliches Paraffin schrumpft vorhersehbar und lässt sich leicht aus Aluminiumformen lösen. Es stellt ein äußerst stabiles Material für automatisierte Linien dar.
Gemüsemischungen stellen eine andere Herausforderung dar. Sojawachs besitzt einen niedrigeren Schmelzpunkt und einzigartige Hafteigenschaften. Wenn die Temperatur schwankt, bleibt es oft an herkömmlichen Schimmelpilzoberflächen haften. Daher ist der Einsatz spezialisierter Die Ausrüstung für Stumpenkerzen aus Sojawachs ist von entscheidender Bedeutung. Diese Spezialmaschinen verfügen über fortschrittliche Thermomäntel und maßgeschneiderte Formbeschichtungen, um der klebrigen Natur natürlicher Gemüsemischungen Rechnung zu tragen.
Die manuelle Dochtzentrierung erfordert enorme Geduld und Zeit. Um Dochte gerade zu halten, verwenden Bediener häufig Fliegeklammern aus Metall. Industriemaschinen nutzen kontinuierliche Dochtwirkungsmechanismen. Spulen mit grundiertem Docht werden direkt durch den Boden der Formhohlräume geführt. Die Maschine spannt den Docht automatisch und sorgt so stets für perfekt zentrierte Verbrennungen.
Best Practice: Kalibrieren Sie immer Ihre volumetrischen Füllstoffe, wenn Sie den Wachstyp wechseln. Unterschiedliche Formulierungen haben unterschiedliche Dichten, wodurch sich das Volumen-Gewichts-Verhältnis ändert.
Die Kühlung ist oft der am meisten missverstandene Engpass bei der Kerzenherstellung. Man kann die Physik nicht überstürzen, aber man kann auf jeden Fall eine bessere Umgebung dafür schaffen.
Wachs kristallisiert und schrumpft beim Übergang vom flüssigen in den festen Zustand. Die Geschwindigkeit dieses Übergangs bestimmt die strukturelle Integrität der Kerze. Durch schnelles Abkühlen wird das Wachs geschockt, was zu inneren Rissen und spröden Oberflächen führt. Langsames Abkühlen beeinträchtigt Ihre Produktionseffizienz und führt bei Sojamischungen häufig zum Zuckerguss. Sie benötigen einen kontrollierten, konstruierten thermischen Abfall.
Wenn das Wachs abkühlt, zieht es sich von der Mitte weg und erzeugt einen Hohlraum um den Docht. Handwerker schaffen dies durch einen „zweiten Guss“ oder ein Auffüllen. Sie stechen Relieflöcher in das abkühlende Wachs und gießen eine zweite Schicht, um das Erdfallloch zu füllen. Dadurch verdoppelt sich die Bearbeitungszeit für jede einzelne Einheit.
Kommerzielle Geräte umgehen den zweiten Guss vollständig durch fortschrittliche Thermodynamik. Moderne Maschinen nutzen einen integrierten, geschlossenen Wasserkreislauf um die Formhohlräume. Dieser Wassermantel ermöglicht es dem Bediener, die genaue Geschwindigkeit der thermischen Reduzierung zu steuern.
Durch die kontrollierte Kühlung entsteht eine gezielte, gleichmäßige Schrumpfung. Gleichzeitig löst sich das Wachs von den Formwänden und drückt das verbleibende flüssige Wachs nach unten, um alle inneren Hohlräume zu füllen. Dadurch entfällt die Notwendigkeit eines zweiten Gussvorgangs und die Zykluszeiten werden drastisch verkürzt.
Tabelle: Vergleich der Kühlmethoden
Kühlvariable |
Manuelle Umgebungsluft |
Industrieller Wassermantel |
|---|---|---|
Zykluszeit |
4 bis 8 Stunden |
15 bis 45 Minuten |
Temperaturkontrolle |
Anfällig für Raumzugluft |
Präzise konstruiert |
Schrumpffehlerrate |
Hoch (erfordert Aufstockungen) |
Fast eliminiert |
Oberflächenbeschaffenheit |
Inkonsistent, anfällig für Frostbildung |
Glatt und gleichmäßig |
Die Abkühlphase endet, wenn das Wachs vollständig erstarrt ist. Jetzt stehen Sie vor der physischen Herausforderung der Extraktion. Die starre Säule muss aus der Form austreten, ohne die Oberflächenstruktur zu beschädigen oder den Docht zu zerbrechen.
Wachs möchte von Natur aus das Innere einer Form festhalten. Selbst bei maximaler Schrumpfung bleibt eine mikroskopisch kleine Reibungsschicht zurück. Die sichere Überwindung dieser Barriere stellt die letzte Hürde beim Formen dar.
Handwerker ziehen Kerzen oft am Docht. Dadurch besteht die Gefahr, dass der Baumwollkern vollständig bricht. Andere verwenden Druckluft, um die Kerze herauszudrücken. Bei beiden Methoden kommt es zu menschlichem Versagen, was zu hohen Ausschussraten, Kratzern auf der Oberfläche und abgebrochenen Ecken führt.
Industriemaschinen eliminieren die menschliche Kraft aus der Gleichung. Ein Die automatische Stumpenkerzenmaschine verwendet hochentwickelte mechanische Schubstangen- oder hydraulische Hubsysteme.
Der Wassermantel kühlt die Form leicht um ein letztes Grad ab und maximiert so den mikroskopischen Luftspalt zwischen dem Wachs und dem Metall.
Die hydraulischen Kolben drücken den Kerzenboden sanft nach oben.
Die Kerzen steigen gleichzeitig und völlig reibungsfrei aus den Hohlräumen heraus.
Da die Schubstangen einen gleichmäßigen Druck auf die gesamte Basis ausüben, bleibt die Oberfläche makellos. Sie riskieren nie, dass der Docht zerbricht.
Die Nachentformung umfasst die letzten Vorbereitungen für den Einzelhandel. In automatisierten Linien sind oft Dochtschneidestationen integriert, die jeden Docht auf eine Standardhöhe von einem Viertel Zoll schneiden. Darüber hinaus nutzen sie Bodenausgleichsplatten. Diese beheizten Platten schmelzen die Unterseite der Säule schnell flach und sorgen dafür, dass sie perfekt gerade auf einem Verkaufsregal oder Verbrauchertisch steht.
Häufiger Fehler: Eine festsitzende Kerze niemals mit Gewalt aus einer automatisierten Form lösen. Wenn ein Gerät festklebt, wurde die Kühlwassertemperatur wahrscheinlich zu hoch eingestellt, sodass kein ausreichendes Schrumpfen möglich ist. Stellen Sie Ihre Kühler ein, bevor Sie körperliche Gewalt anwenden.
Sobald Sie die Mechanismen verstanden haben, müssen Sie die richtige Architektur für Ihre Fabrikhalle auswählen. Bei der Bewertung von Geräten müssen Sie Ihren physischen Raum mit Ihren Produktionszielen in Einklang bringen.
Sie müssen den physischen Platzbedarf für verschiedene Maschinenlayouts abschätzen. Rotationsformmaschinen ordnen Hohlräume kreisförmig an. Sie bieten eine unglaublich kompakte Stellfläche und eignen sich daher ideal für kleinere Industrieräume. Geradlinige Formmaschinen bieten jedoch eine höhere Spitzenleistung pro Stunde. Sie verteilen die Formen über eine lange Strecke und ermöglichen so den gleichzeitigen Ablauf mehrerer Gieß- und Abkühlschritte. Wählen Sie geradlinige Layouts, wenn der Lagerraum dies zulässt und ein hohes Volumen dies erfordert.
Bewerten Sie, ob sich Ihr Produktkatalog häufig ändert. Stellen Sie in derselben Woche Säulen mit einem Durchmesser von 3 Zoll, 4 Zoll und 6 Zoll her? Dann benötigen Sie eine Maschine, die einen schnellen Formwechsel unterstützt. Mit modularen Platten können Ihre Techniker die Kavitätengröße in weniger als einer Stunde austauschen.
Wenn Sie hingegen große Einzelhändler mit einer einzigen SKU beliefern, ist Flexibilität weniger wichtig. Sie sollten in eine dedizierte Einheit für die Massenproduktion mit einer einzigen SKU investieren. Diese hochspezialisierten Maschinen opfern ihre Modularität zugunsten hoher Geschwindigkeit und ununterbrochener Zuverlässigkeit.
Verwenden Sie diese einfache Logik, wenn Sie nach einem suchen Stumpenkerzenmaschine :
Für vielfältige Kataloge mit mittlerem Volumen: Priorisieren Sie Maschinen mit modularen Formen und leicht anpassbaren volumetrischen Gießeinstellungen.
Für eine gleichmäßige Großserienproduktion: Priorisieren Sie die Rohzyklusgeschwindigkeit, den fortschrittlichen hydraulischen Auswurf und die integrierte Kühleffizienz im geschlossenen Kreislauf.
Beim Übergang von der manuellen zur automatisierten Stumpenkerzenproduktion geht es nicht nur um den Kauf einer Maschine. Es geht um die Standardisierung eines hochsensiblen thermischen Prozesses. Sie ersetzen unvorhersehbare Umweltfaktoren durch kontrollierte Technik.
Eine gut integrierte Maschinenlinie macht sich bezahlt, indem sie unvorhersehbare manuelle Kunstfertigkeit in eine vorhersehbare, skalierbare und profitable Fertigungsformel umwandelt. Sie reduzieren die Ausschussquote, optimieren die Arbeitskräfte und liefern Ihren Großhandelskäufern einwandfreie Bestände.
Ihre nächste Aktion sollte die Prüfung Ihrer aktuellen Abläufe sein. Verfolgen Sie Ihre täglichen Fehlerraten und messen Sie Ihre manuellen Zykluszeiten. Nutzen Sie diese Daten, um ein solides Geschäftsszenario für die Automatisierung zu erstellen. Fordern Sie abschließend immer spezielle Materialverträglichkeitstests von den Geräteherstellern an, um sicherzustellen, dass deren Systeme Ihre individuellen Wachsmischungen verarbeiten können.
A: Ja, aber es erfordert hochgradig anpassbare Temperaturkontrollen und unterschiedliche Kühlzykluszeiten. Paraffin schrumpft vorhersehbar, während Sojamischungen klebriger und temperaturempfindlicher sind. Aus diesem Grund werden für 100 % natürliche Formulierungen oft spezielle Geräte bevorzugt, um Oberflächenfrost und Haftungsprobleme zu verhindern.
A: Automatisierte Standardmaschinen erzeugen im Allgemeinen glatte, makellose Oberflächen. Es können jedoch auch spezielle strukturierte Formen oder gezielte Kühltechniken für die Nachbearbeitung in den Zyklus integriert werden. Durch die Änderung der Wassermanteltemperaturen können Betreiber gezielt rustikale, melierte oder kristallisierte Effekte auf der Säulenoberfläche erzeugen.
A: Sie können realistische Basisschätzungen von 15 bis 30 Minuten pro Charge erwarten. Dies hängt stark vom Kerzendurchmesser und der Effizienz der Kühltechnik ab. Dies steht in krassem Gegensatz zu den mehrstündigen Abkühlzeiten, die bei manuellen Produktionsanlagen bei Umgebungstemperatur erforderlich sind.
A: Nein. Präzise volumetrische Temperaturregelung und Kühlsysteme mit Wassermantel steuern die Wachsschrumpfung dynamisch. Das Wachs kühlt gleichmäßig ab und drückt flüssiges Wachs nach unten, um innere Hohlräume zu füllen. Dadurch entfallen die schwerwiegenden Dolinen vollständig, die bei der manuellen Verarbeitung sekundäre Güsse erforderlich machen.